11.10.2026
Изготовление однозаходной червячной пары модуля 5 по чертежам
Изготовление промышленной червячной пары М5 (вал ZA, колесо Z=78) от Gears Makers в Энгельсе. Токарная обработка баз, закалка ТВЧ 45-55 HRC, финишная червячная шлифовка в центрах, зубофрезерование радиальным врезанием.
Gears Makers успешно реализовала заказ на изготовление крупномодульной однозаходной червячной пары для промышленного приводного редуктора. Изделие спроектировано и изготовлено по конструкторской документации заказчика со следующими параметрами зацепления:
🛠️ Технологический цикл токарной обработки и шлифовки червяка ZA:
При производстве силовых передач первоочередное внимание уделяется токарной обработке, на которой формируется базовая топология будущих узлов. Точение червячного вала осуществляется в центрах станка преимущественно за одну установку, что гарантирует соосность линейных и диаметральных параметров согласно КД. В процессе обработки заготовка непрерывно проверяется измерительными индикаторами на отсутствие радиального биения.
- Тип червячного вала: Однозаходный Архимедов червяк типа ZA.
- Модуль передачи (m): 5.
- Количество зубьев червячного колеса (z): 78.
🛠️ Технологический цикл токарной обработки и шлифовки червяка ZA:
При производстве силовых передач первоочередное внимание уделяется токарной обработке, на которой формируется базовая топология будущих узлов. Точение червячного вала осуществляется в центрах станка преимущественно за одну установку, что гарантирует соосность линейных и диаметральных параметров согласно КД. В процессе обработки заготовка непрерывно проверяется измерительными индикаторами на отсутствие радиального биения.
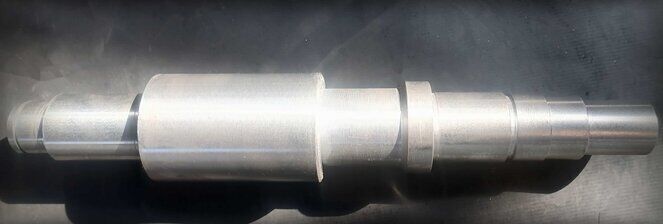
Нарезка витков производится с шагом, точно соответствующим модулю 5, с обязательным расчетом технологического припуска под последующую финишную операцию. Шероховатость витков имеет решающее значение для долговечности узла. Поскольку червячные валы изготавливаются из конструкционных углеродистых сталей (в данном случае — сертифицированная Сталь 40Х13), а венцы колес — из антифрикционных материалов (бронза, латунь, чугун), при вращении вал менее подвержен износу и постепенно истирает зубья колеса. Чем выше чистота поверхности витка червяка, тем ниже коэффициент трения и тем дольше проработает сопрягаемая шестерня.
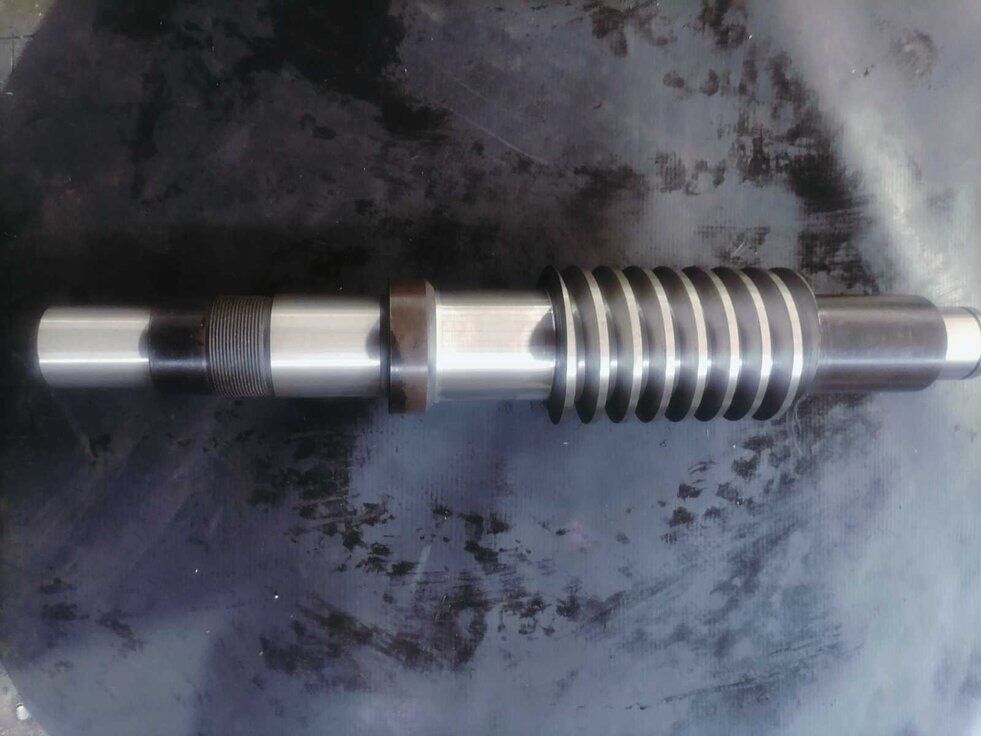
После нарезки червяк подвергается термической обработке. В зависимости от характера нагрузок применяется либо объемная закалка, либо зональная закалка витков и посадочных мест под подшипники токами высокой частоты (ТВЧ).
После нарезки червяк подвергается термической обработке. В зависимости от характера нагрузок применяется либо объемная закалка, либо зональная закалка витков и посадочных мест под подшипники токами высокой частоты (ТВЧ).
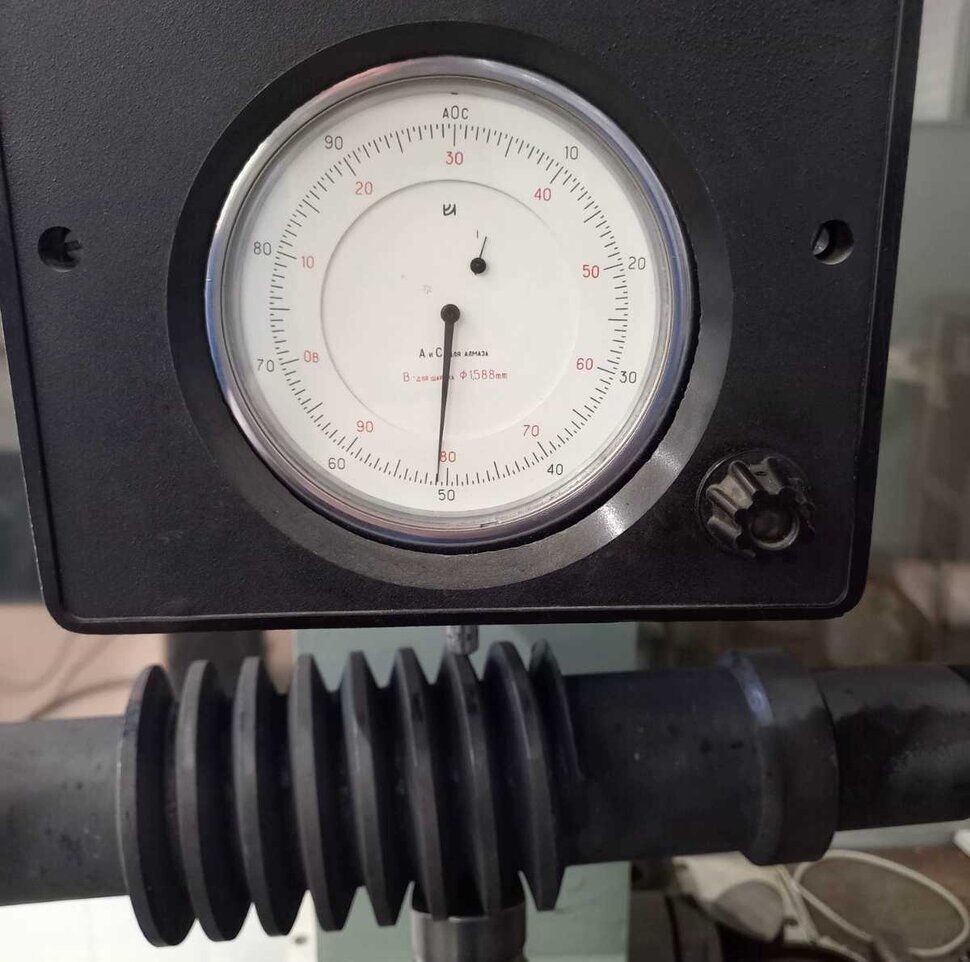
Достигаемая твердость составляет от 45 до 55 единиц по Роквеллу (HRC), что обеспечивает максимальную стойкость к смятию. Финишным этапом является высокоточная шлифовка витков и шеек в центрах в соответствии с заявленным классом шероховатости.
📐 Расчет межосевого расстояния и контроль зубофрезерования:
При изготовлении крупномодульных передач ключевым параметром является строгое соблюдение межосевого расстояния редуктора, которое задается наружными и делительными диаметрами червяка и колеса. Малейшее смещение в сотые доли миллиметра резко уменьшит пятно контакта при сопряжении или нарушит межторцовое расстояние, из-за чего каленые витки вала при вращении начнут интенсивно разрушать и скалывать зубья колеса.
Зуборезные работы по нарезанию 78 зубьев выполняются на зубофрезерном станке. Регламент Gears Makers требует точнейшего выставления подготовленной заготовки в оправке станка. Колесо тщательно обкатывается индикатором часового типа во всех возможных сечениях — торцевом и радиальном. Если допустить радиальное биение, глубина врезки инструмента выйдет неоднородной, высота нарезаемых зубьев будет различной по окружности, и передача начнет подклинивать.
Метрологический контроль на зуборезном станке
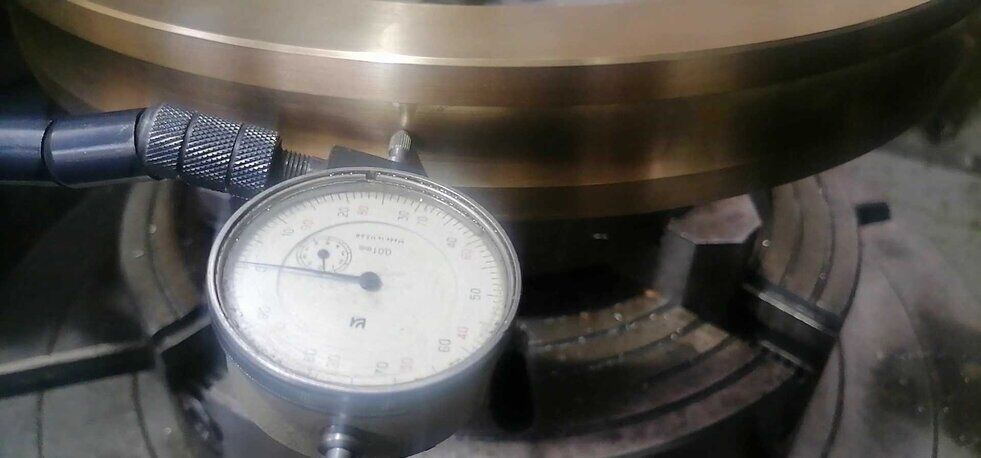
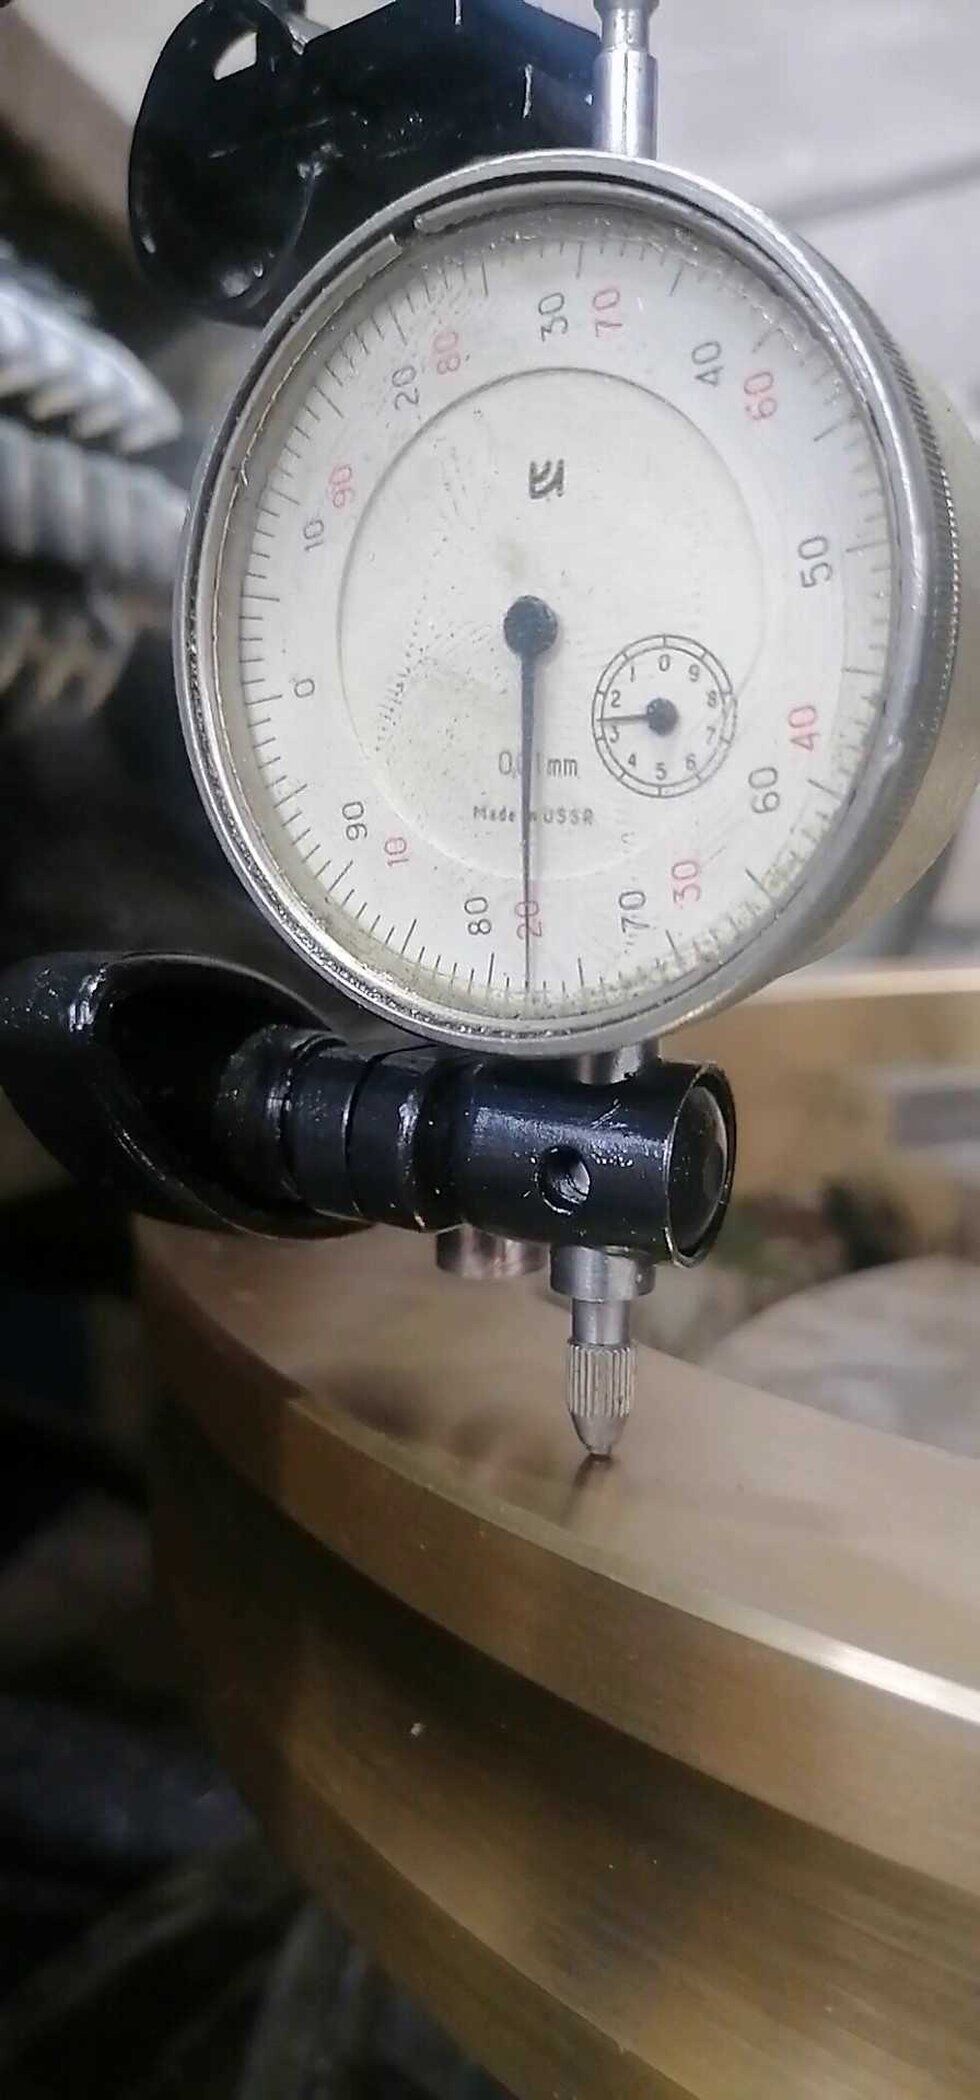
Центр червячной фрезы выставляется по центру заготовки с помощью суппорта станка. Формообразование венца осуществляется методом радиального врезания с равномерной, контролируемой подачей стола. На заключительных (чистовых) проходах величина подачи снижается до минимума для получения чистовой поверхности зацепления.
🎥 Видео: Финишная проверка и обкатка червячной пары М5 Z78
🎥 Видео: Финишная проверка и обкатка червячной пары М5 Z78
