11.10.2026
Червячная пара JET HVBS-712K m=2.5 z=20 по образцу — Gears Makers
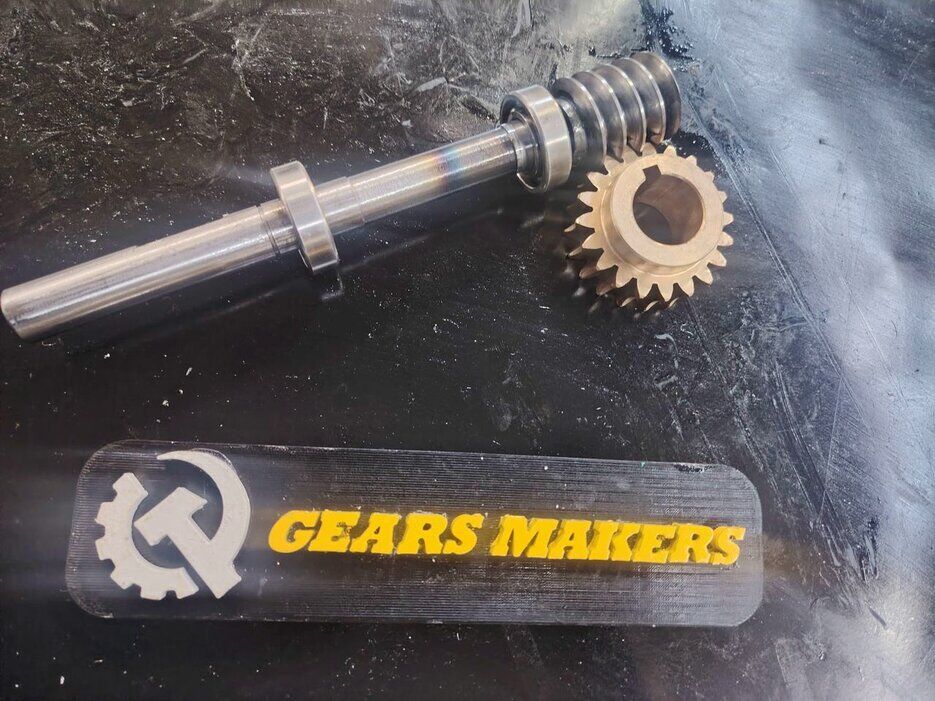
Изготовление модернизированной червячной пары редуктора станка JET HVBS-712K (m=2.5, z=20, U=20) по образцу от Gears Makers в Энгельсе. Червяк ZA-1 из Стали 40Х с закалкой ТВЧ 50-55 HRC и шлифовкой на TOS
БЕДА!!!!, с такими словами обратился к нам наш старый клиент !
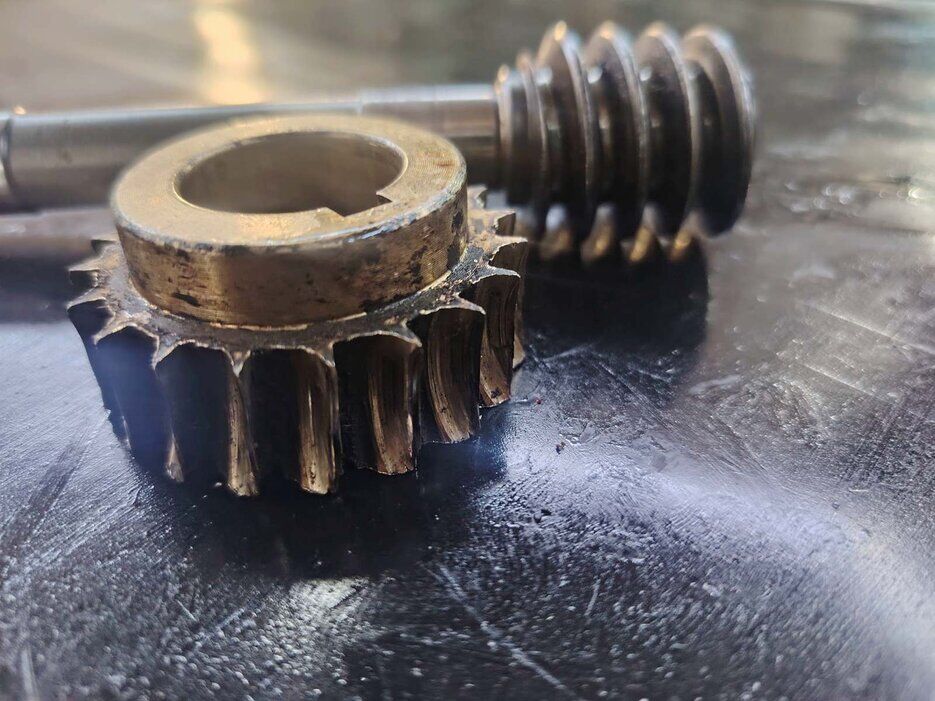
Диагноз узла: Полное заострение зубьев червячного колеса, выработка металла составляет 100%. Рабочее зацепление в паре практически отсутствует. По червячному валу зафиксирована критическая разная толщина рабочей и нерабочей частей витка — оригинальная геометрия полностью уничтожена. Решение — замена пары !
- Исходная база: Точный реверс-инжиниринг и проектирование по оригинальному образцу;
- Червячный вал: Архимедов профиль витка ZA, однозаходный (-1), направление витка — правое;
- Параметры зацепления: Метрический модуль m = 2,5 мм (вместо дюймового питча);
- Червячное колесо: Количество зубьев z = 20, сохранено передаточное число U = 20;
- Материал колеса: Токарно-зубофрезерная обработка из сплошного кругляка БрАЖ9-4 (без пор и раковин).
Попадание в межосевое расстояние: При замене дюймового зацепления на метрическое модуль m=2.5 и шестерня z=20 подбирались не вслепую. Gears Makers провели расчет смещения исходного контура (коррекцию зуба). Мы добились главного — новая пара идеально садится в штатное межосевое расстояние оригинального чугунного корпуса JET.
Обеспечение нормального пятна контакта: Финишная нарезка зубьев колеса выполняется на зубофрезерном станке червячной фрезой, параметры которой строго сопряжены с геометрией нашего червяка ZA-1. За счет этого при сборке редуктора формируется образцовое по площади и расположению пятно контакта. Нагрузка распределяется равномерно по всей рабочей поверхности зуба, исключая локальный перегрев, выкрашивание металла и гарантируя благородное вращение редуктора от руки.
Строгое соблюдение передаточного отношения: Главная заповедь при переводе редуктора на метрический шаг — жестко сохранить исходное передаточное число (U=20). Gears Makers пересчитали пару так, чтобы кинематика станка не нарушилась ни на один процент. Обороты приводного шкива и линейная скорость движения пильного полотна остаются строго в заводском паспорте. Движок не перегружается, а станок пилит в расчетном режиме.
Червячный вал из Стали 40Х (Профиль ZA-1 Правый): Вместо сырого импортного проката мы используем кругляк Сталь 40Х. Однозаходный правый червяк архимедова профиля вытачивается на токарных станках с ЧПУ по программе строго за один установ. Вся геометрия режется с обязательным технологическим припуском под последующую круглую шлифовку. Однозаходная схема гарантирует максимальное увеличение крутящего момента и эффект самоторможения, защищающий консоль от падения.
Зональная закалка ТВЧ: Витки метрического червяка проходят локальную индукционную термообработку. Поверхностная твердость рабочей зоны доводится до 50...55 HRC, что исключает сминание витков. При этом ядро вала и хвостовики остаются вязкими, уберегая деталь от усталостного излома при пиковых пусковых нагрузках приводного двигателя.
Круглая шлифовка на станке TOS в центрах: После ТВЧ каждый вал начисто шлифуется на чешском круглошлифовальном станке TOS за один установ. Шлифуется и наружный диаметр витков, и посадочные места под подшипники. Это гарантирует нулевое радиальное биение, убирает вибрацию и гул редуктора, а также защищает сальники от лавинного износа и протечек масла.
Полный отказ от литья в пользу кругляка БрАЖ9-4 (z=20): Мы принципиально не используем литье венцов червячных колес. Никакого литья в кокиль или центробежных отливок, где всегда есть риск скрытых внутренних пор, воздушных раковин и микротрещин. Бронзовые шестерни на 20 зубьев Gears Makers вытачиваются строго из высококачественного сортового кругляка алюминиево-железистой бронзы БрАЖ9-4. Этот деформируемый прокат имеет максимально плотную структуру металла по всему объему и обладает повышенной износостойкостью. Бронзовое колесо намертво сажается на стальную ступицу с расчетным натягом, после чего нарезается модульной червячной фрезой, точно рассчитанной под шаг нашего нового червяка.
Обеспечение нормального пятна контакта: Финишная нарезка зубьев колеса выполняется на зубофрезерном станке червячной фрезой, параметры которой строго сопряжены с геометрией нашего червяка ZA-1. За счет этого при сборке редуктора формируется образцовое по площади и расположению пятно контакта. Нагрузка распределяется равномерно по всей рабочей поверхности зуба, исключая локальный перегрев, выкрашивание металла и гарантируя благородное вращение редуктора от руки.
Строгое соблюдение передаточного отношения: Главная заповедь при переводе редуктора на метрический шаг — жестко сохранить исходное передаточное число (U=20). Gears Makers пересчитали пару так, чтобы кинематика станка не нарушилась ни на один процент. Обороты приводного шкива и линейная скорость движения пильного полотна остаются строго в заводском паспорте. Движок не перегружается, а станок пилит в расчетном режиме.
Червячный вал из Стали 40Х (Профиль ZA-1 Правый): Вместо сырого импортного проката мы используем кругляк Сталь 40Х. Однозаходный правый червяк архимедова профиля вытачивается на токарных станках с ЧПУ по программе строго за один установ. Вся геометрия режется с обязательным технологическим припуском под последующую круглую шлифовку. Однозаходная схема гарантирует максимальное увеличение крутящего момента и эффект самоторможения, защищающий консоль от падения.
Зональная закалка ТВЧ: Витки метрического червяка проходят локальную индукционную термообработку. Поверхностная твердость рабочей зоны доводится до 50...55 HRC, что исключает сминание витков. При этом ядро вала и хвостовики остаются вязкими, уберегая деталь от усталостного излома при пиковых пусковых нагрузках приводного двигателя.
Круглая шлифовка на станке TOS в центрах: После ТВЧ каждый вал начисто шлифуется на чешском круглошлифовальном станке TOS за один установ. Шлифуется и наружный диаметр витков, и посадочные места под подшипники. Это гарантирует нулевое радиальное биение, убирает вибрацию и гул редуктора, а также защищает сальники от лавинного износа и протечек масла.
Полный отказ от литья в пользу кругляка БрАЖ9-4 (z=20): Мы принципиально не используем литье венцов червячных колес. Никакого литья в кокиль или центробежных отливок, где всегда есть риск скрытых внутренних пор, воздушных раковин и микротрещин. Бронзовые шестерни на 20 зубьев Gears Makers вытачиваются строго из высококачественного сортового кругляка алюминиево-железистой бронзы БрАЖ9-4. Этот деформируемый прокат имеет максимально плотную структуру металла по всему объему и обладает повышенной износостойкостью. Бронзовое колесо намертво сажается на стальную ступицу с расчетным натягом, после чего нарезается модульной червячной фрезой, точно рассчитанной под шаг нашего нового червяка.