11.10.2026
Фрикционный вал 1М63 под 209 подшипник — Изготовление Gears Makers
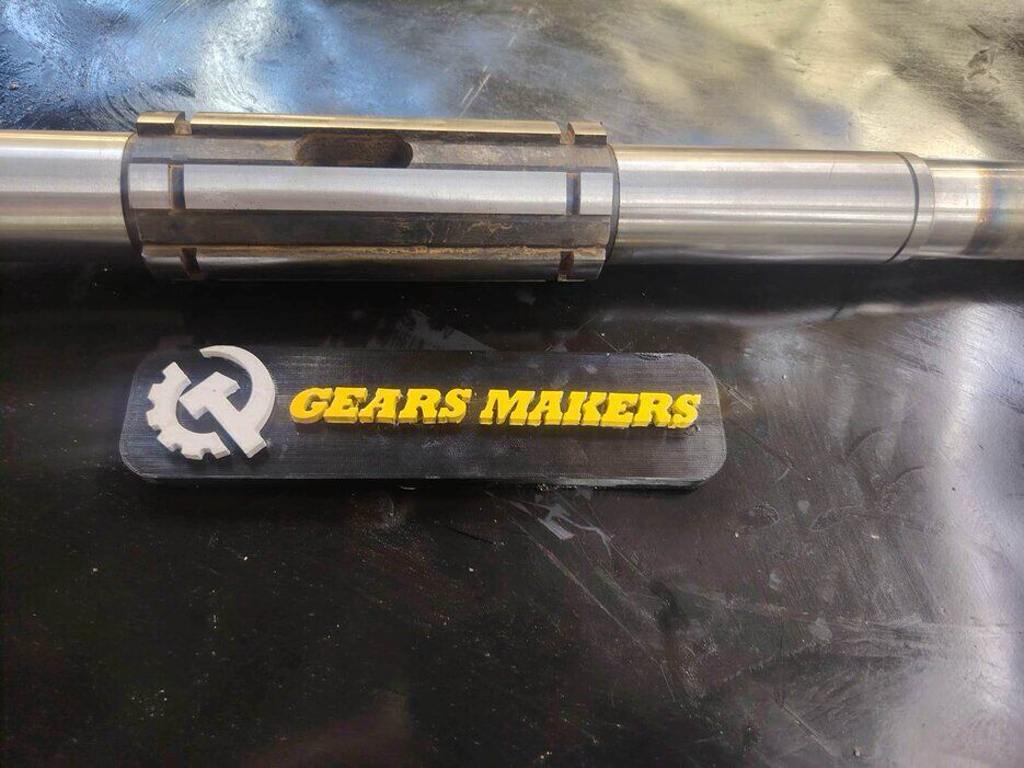
Изготовление фрикционных валов 1М63 (ДИП 300) по чертежам Рязани и Тбилиси от Gears Makers в Энгельсе. Исполнения D6 и D8 под подшипник 209, шлицефрезерование с фаской, зональная закалка ТВЧ 50–55 HRC и финишная круглая шлифовка шеек
Почему шильдик 1М63 не гарантирует совместимость
Практика капитального ремонта коробки скоростей станков серии 1М63 (включая модификации 163 и ДиП 300) доказывает: слепо зазывать фрикционный вал, ориентируясь только на завод-изготовитель (Рязань или Тбилиси) — гарантированный способ получить пересортицу и простой оборудования.
За названиями заводов гнаться бессмысленно. Станки с рязанским шильдиком (РЗТС) регулярно комплектовались валами тбилисской конфигурации, и наоборот. В сборе эти узлы полностью взаимозаменяемы. На технических форумах и в сети под «тбилисским» исполнением чаще всего подразумевают шестишлицевые валы (D6). При этом на станки модификации 1М63Д (чистокровный Тбилиси) по заводскому паспорту идет восьмишлицевая конфигурация (D8).
Наше производство Gears Makers ведет изготовление, опираясь на оригинальный архив конструкторской документации обоих заводов. Чтобы деталь встала в бабку без доработок напильником, забудьте про год выпуска станка и замерьте три физических параметра.
КРИТЕРИИ ВЫБОРА ВАЛА ПЕРВОЙ ОСИ 1М63 (ПОД 209-Й ПОДШИПНИК):
1. Общая длина детали (L = 650, 670 или 676 мм)
2. Тип хвостовика шкива (Может меняться! Квадрат S17, резьба или спецшлицы)
3. Количество шлицев рабочей зоны (Шестишлицевый D6 или паспортный D8 для тбилисского 1М63Д
В зависимости от ремонтной карты коробки скоростей, мы поставляем три базовых типа валов первой оси:
· Исполнение 1М63.02.341: Общая длина L = 676 мм. Шлицевая зона под приводной шкив выполнена в параметрах D6х38х45, а рабочая зона под пакет фрикционных дисков — D6х53х60.
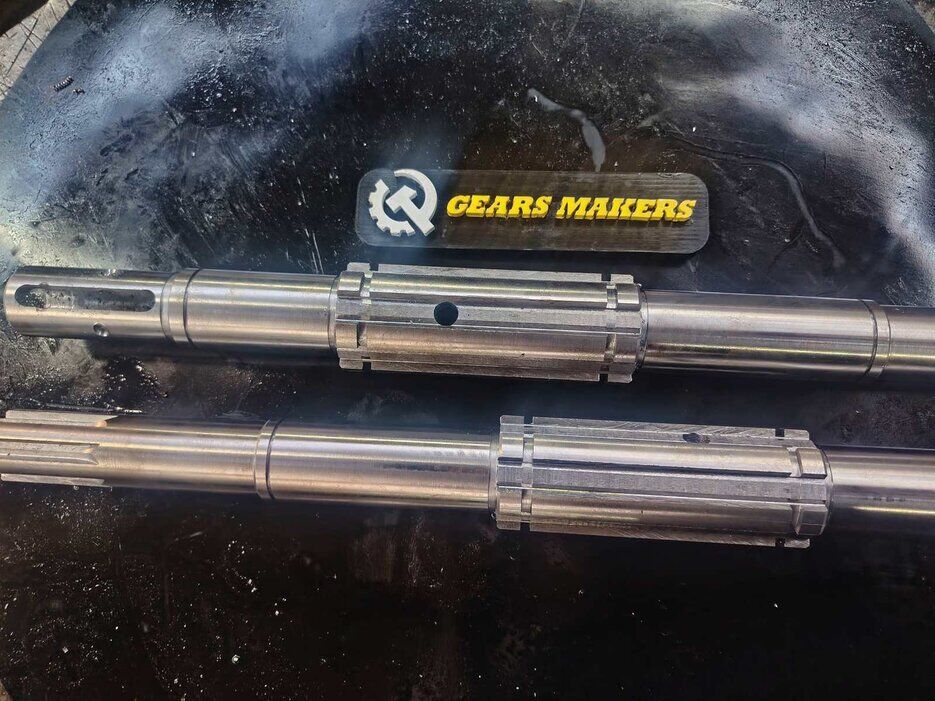
· Исполнение 6302155В: Короткий вал с общей длиной L = 650 мм. Имеет хвостовые шлицы D6х34х40 и дисковую зону D6х53х60 (классическое шестишлицевое исполнение, часто упоминаемое как Тбилиси).
· Исполнение 1М63.21.391: Вал средней длины L = 670 мм. Отличается восьмишлицевым профилем под требования паспорта станка 1М63Д. Параметры хвостовика шкива — D8х36х42, параметры зоны дисков — D8х52х60.
Важное примечание для технологов: Геометрия рабочей шлицевой зоны под диски жестко регламентирована артикулом, но исполнение хвостовика под фланец шкива на одной и той же детали может варьироваться. Мы закрываем любые индивидуальные ТЗ — по желанию заказчика изготовим хвостовую часть под квадрат, резьбу или нестандартные шлицы (включая угол профиля 30°), главное — наличие или подбор инструмента под ваши параметры.
Практика капитального ремонта коробки скоростей станков серии 1М63 (включая модификации 163 и ДиП 300) доказывает: слепо зазывать фрикционный вал, ориентируясь только на завод-изготовитель (Рязань или Тбилиси) — гарантированный способ получить пересортицу и простой оборудования.
За названиями заводов гнаться бессмысленно. Станки с рязанским шильдиком (РЗТС) регулярно комплектовались валами тбилисской конфигурации, и наоборот. В сборе эти узлы полностью взаимозаменяемы. На технических форумах и в сети под «тбилисским» исполнением чаще всего подразумевают шестишлицевые валы (D6). При этом на станки модификации 1М63Д (чистокровный Тбилиси) по заводскому паспорту идет восьмишлицевая конфигурация (D8).
Наше производство Gears Makers ведет изготовление, опираясь на оригинальный архив конструкторской документации обоих заводов. Чтобы деталь встала в бабку без доработок напильником, забудьте про год выпуска станка и замерьте три физических параметра.
КРИТЕРИИ ВЫБОРА ВАЛА ПЕРВОЙ ОСИ 1М63 (ПОД 209-Й ПОДШИПНИК):
1. Общая длина детали (L = 650, 670 или 676 мм)
2. Тип хвостовика шкива (Может меняться! Квадрат S17, резьба или спецшлицы)
3. Количество шлицев рабочей зоны (Шестишлицевый D6 или паспортный D8 для тбилисского 1М63Д
Конструктивные исполнения в серийном производстве
В зависимости от ремонтной карты коробки скоростей, мы поставляем три базовых типа валов первой оси:
· Исполнение 1М63.02.341: Общая длина L = 676 мм. Шлицевая зона под приводной шкив выполнена в параметрах D6х38х45, а рабочая зона под пакет фрикционных дисков — D6х53х60.
· Исполнение 6302155В: Короткий вал с общей длиной L = 650 мм. Имеет хвостовые шлицы D6х34х40 и дисковую зону D6х53х60 (классическое шестишлицевое исполнение, часто упоминаемое как Тбилиси).
· Исполнение 1М63.21.391: Вал средней длины L = 670 мм. Отличается восьмишлицевым профилем под требования паспорта станка 1М63Д. Параметры хвостовика шкива — D8х36х42, параметры зоны дисков — D8х52х60.
Важное примечание для технологов: Геометрия рабочей шлицевой зоны под диски жестко регламентирована артикулом, но исполнение хвостовика под фланец шкива на одной и той же детали может варьироваться. Мы закрываем любые индивидуальные ТЗ — по желанию заказчика изготовим хвостовую часть под квадрат, резьбу или нестандартные шлицы (включая угол профиля 30°), главное — наличие или подбор инструмента под ваши параметры.
Полный технологический цикл Gears Makers
Фрикционный узел работает в режиме непрерывных знакопеременных нагрузок при пуске и реверсе шпинделя. Детали из сырого сортового проката скручивает и срезает за первые месяцы работы. Наша технология исключает кинематический люфт:
Фрикционный узел работает в режиме непрерывных знакопеременных нагрузок при пуске и реверсе шпинделя. Детали из сырого сортового проката скручивает и срезает за первые месяцы работы. Наша технология исключает кинематический люфт:
- Чистовая ЧПУ-токарка заготовки с припуском:
- Осевая и поперечная обработка под механизм переключения:
- Шлицефрезерование червячными фрезами с фаской:
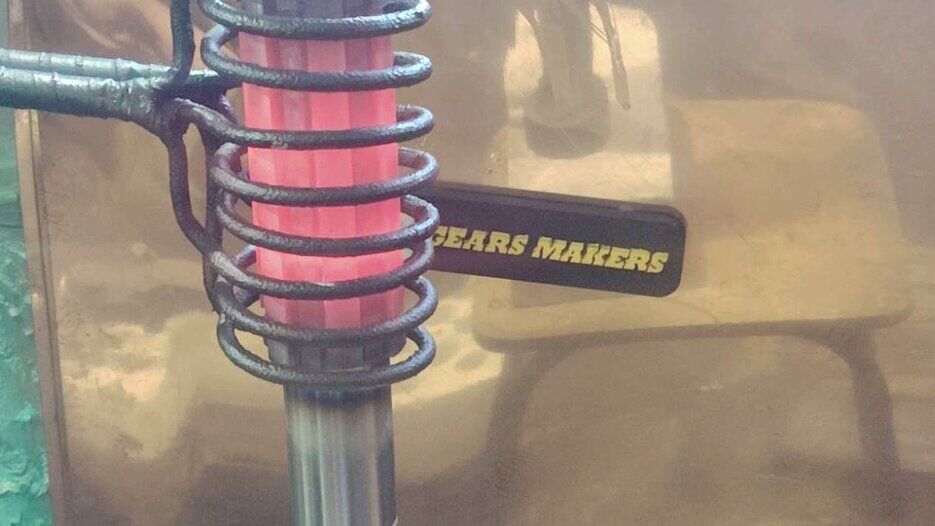
- Локальная термообработка ТВЧ:
Финишная круглая шлифовка за один установ на TOS:
После термообработки геометрию вала неизбежно ведет из-за внутренних напряжений. Финишная доводка вала выполняется на чешском круглошлифовальном станке TOS с длиной обработки до 1 метра. Вся шлифовка наружного диаметра шлицев под приводной фланец, шлицев под муфты переключения и всех посадочных мест под подшипники производится строго за один установ в центрах.
Шлифовка в единых центрах гарантирует, что внутренние обоймы 209-х подшипников садятся с плотным, расчетным натягом в допуск. Это полностью ликвидирует радиальное биение между разными участками детали, исключает вибрацию вала на больших вылетах и предотвращает проворот подшипника на шейке, защищая посадочные места от лавинного износа.
После термообработки геометрию вала неизбежно ведет из-за внутренних напряжений. Финишная доводка вала выполняется на чешском круглошлифовальном станке TOS с длиной обработки до 1 метра. Вся шлифовка наружного диаметра шлицев под приводной фланец, шлицев под муфты переключения и всех посадочных мест под подшипники производится строго за один установ в центрах.
Шлифовка в единых центрах гарантирует, что внутренние обоймы 209-х подшипников садятся с плотным, расчетным натягом в допуск. Это полностью ликвидирует радиальное биение между разными участками детали, исключает вибрацию вала на больших вылетах и предотвращает проворот подшипника на шейке, защищая посадочные места от лавинного износа.
- ВИДЕО : Первая ось — фрикционный вал станка 1М63 процесс ТВЧ и круглой шлифовки центрах
Готовое изделие