11.10.2026
Технология нарезания прямозубых крановых шестерен М7: расчет по ГОСТ 21354-87
Техпроцесс нарезания шестерен тележки крана модуля 7. Расчет межосевого расстояния и зазоров. Специфика попутного зубофрезерования Стали 40Х и инструментальный контроль радиального биения венца нутромерами.
Приводы перемещения крановых тележек и механизмы подъема грузов работают в тяжелых режимах знакопеременных нагрузок, характеризующихся постоянными циклами пуска и торможения (режим «старт-стоп»). Прямозубое зацепление в таких узлах является классическим инженерным решением, поскольку оно полностью исключает возникновение осевых усилий на подшипниковые опоры валов редуктора. Проектирование и изготовление крановых зубчатых колес взамен изношенных элементов требует проведения точного реверс-инжиниринга, пересчета геометрии исходного контура и соблюдения требований ГОСТ 21354-87 к контактной прочности зубьев.
Особенности реинжиниринга крановых колес при сильном износе образцов
При поступлении в производство изношенных деталей механизмов перемещения крана обмер заготовок усложняется лавинообразным выкрашиванием (питтингом) металла и пластической деформацией («подтянутостью») рабочих эвольвентных профилей зубьев. Восстановление первоначальной геометрии выполняется расчетным методом на основе сохранившихся участков впадин и неизношенных посадочных зон.
Рассмотрим этот процесс на примере конкретного кейса из нашей практики.
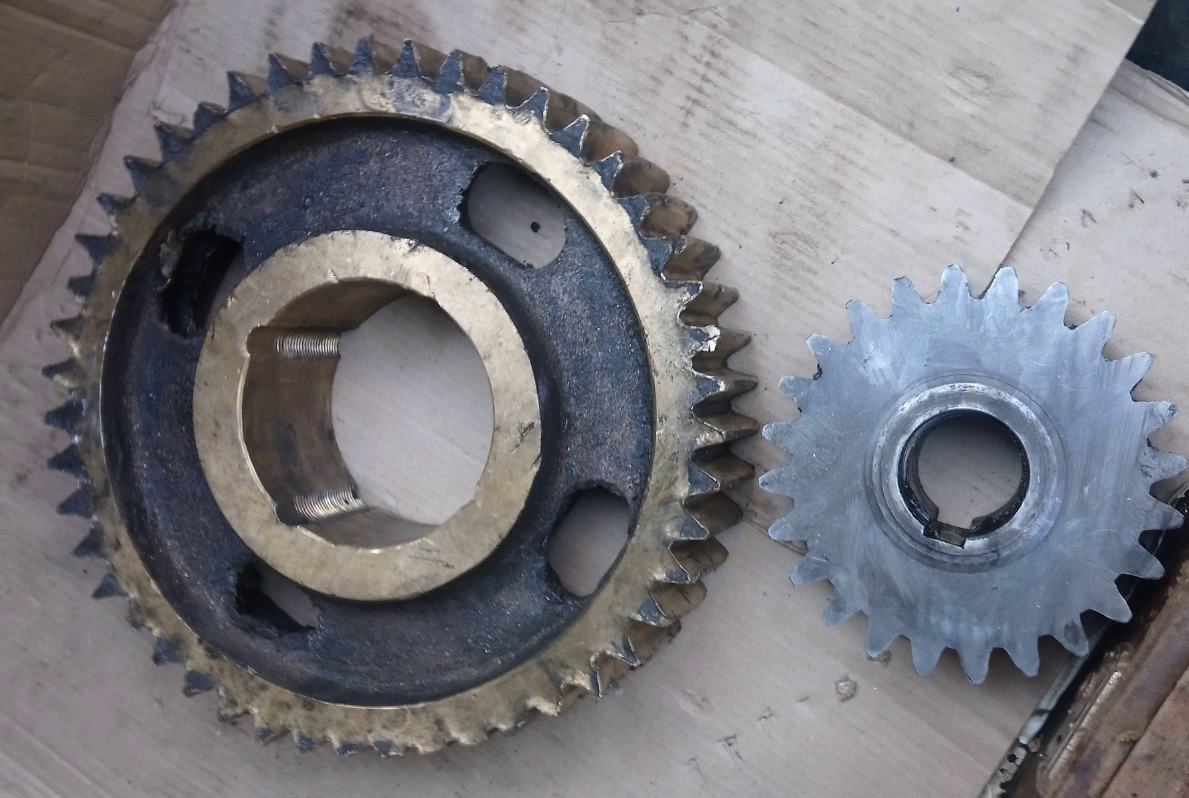
Исходные параметры восстанавливаемого зубчатого сопряжения тележки крана:
- Модуль передачи (m): 7 мм
- Число зубьев большой шестерни (Z₁): 47
- Число зубьев малого колеса (Z₂): 24
- Ширина зубчатого венца: 88 мм
⚙️ Инженерный пересчет сопряжений и замена материала:
Один из поступивших образцов деталей изначально был выполнен из бронзового сплава. Учитывая специфику эксплуатации и текущую конъюнктуру рынка сырья, по согласованию с технической службой заказчика была произведена конструктивная замена материала: дорогостоящая бронза заменена на качественную конструкционную легированную Сталь 40Х без выполнения сегментных облегчающих вырезов заготовки.
На основе обмерных данных был выполнен проверочный расчет геометрических параметров передачи по некорригированному профилю:
В данном практическом примере расчет передаточных отношений для двух сопрягаемых деталей имел следующие параметры:
Настройка цепи деления выполнена под нечетное простое число зубьев, передаточное число гитары составило 24 с обязательным задействованием промежуточного зубчатого колеса (24- паразитка- 47 зубьев) для обеспечения правильного направления вращения стола заготовки.
Подбор сменных колес выполнен по стандартной четырехшестеренной схеме зацепления, формула формуляра гитары деления составила строго определенную пропорцию сменных шестерен: Z 60 – 30 – 40 – 80.
Один из поступивших образцов деталей изначально был выполнен из бронзового сплава. Учитывая специфику эксплуатации и текущую конъюнктуру рынка сырья, по согласованию с технической службой заказчика была произведена конструктивная замена материала: дорогостоящая бронза заменена на качественную конструкционную легированную Сталь 40Х без выполнения сегментных облегчающих вырезов заготовки.
На основе обмерных данных был выполнен проверочный расчет геометрических параметров передачи по некорригированному профилю:
- Расчетное межосевое расстояние (aw):
- зафиксировано на отметке 248,5 мм;
- Коэффициент радиального зазора (c):* заложен в значении 0,25 для обеспечения оптимальных условий циркуляции смазки в закрытом картере редуктора крана.
В данном практическом примере расчет передаточных отношений для двух сопрягаемых деталей имел следующие параметры:
Для зубчатого колеса Z=47
Настройка цепи деления выполнена под нечетное простое число зубьев, передаточное число гитары составило 24 с обязательным задействованием промежуточного зубчатого колеса (24- паразитка- 47 зубьев) для обеспечения правильного направления вращения стола заготовки.
Для малой шестерни Z=24
Подбор сменных колес выполнен по стандартной четырехшестеренной схеме зацепления, формула формуляра гитары деления составила строго определенную пропорцию сменных шестерен: Z 60 – 30 – 40 – 80.
⚙️ Опыт зуборезного цеха Gears Makers:
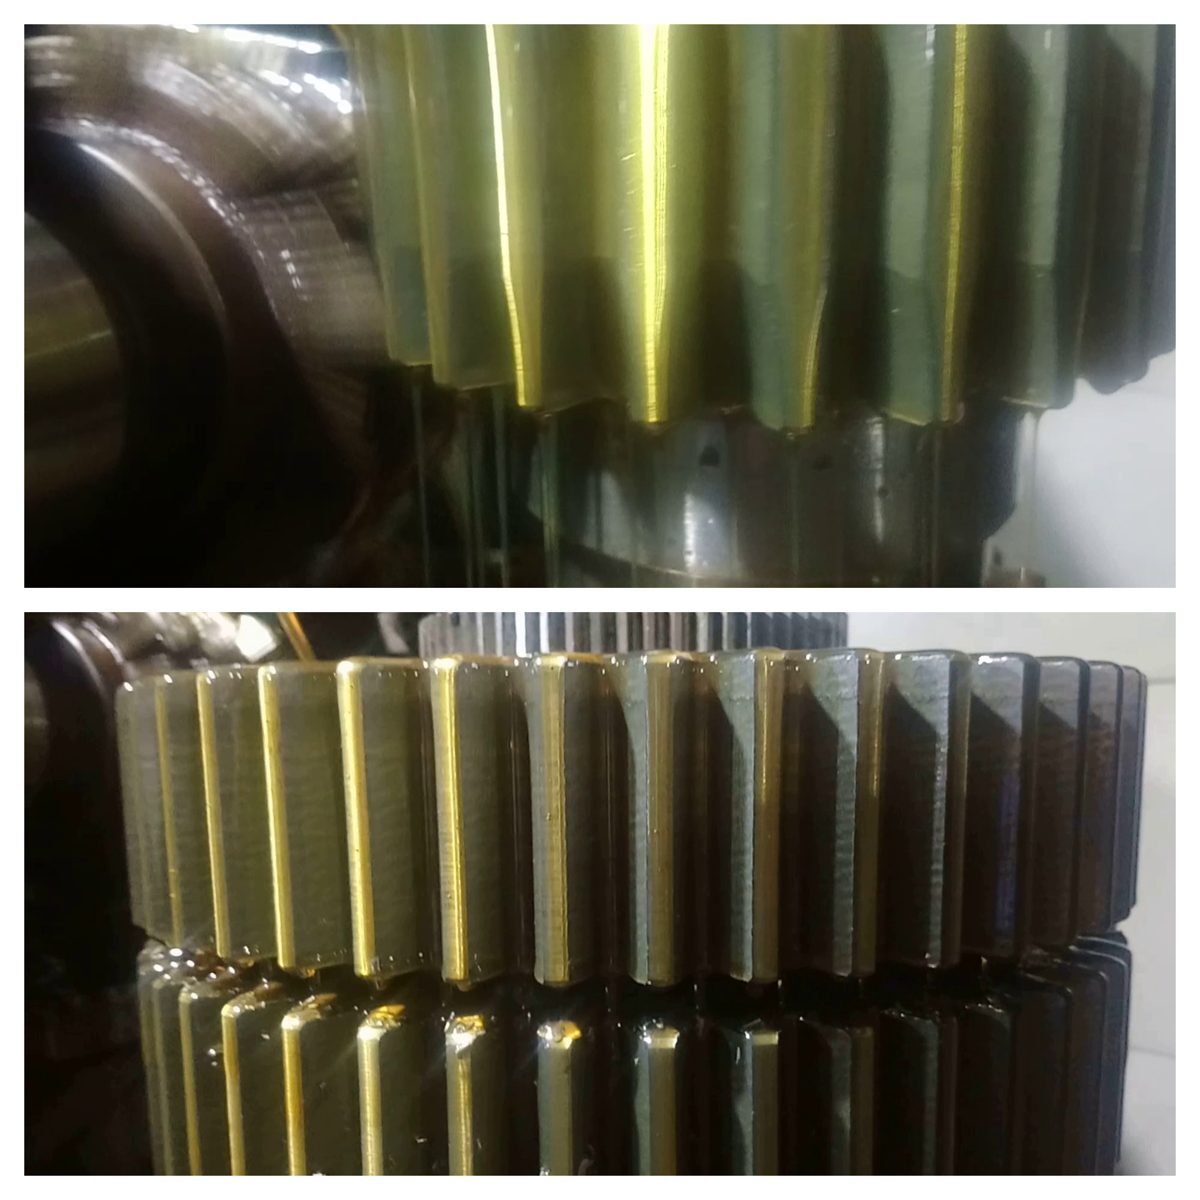
Чтобы добиться чистоты боковых поверхностей эвольвенты зуба и полностью убрать шероховатость, фрезерование Стали 40Х выполнялось исключительно попутным методом. Суппорт станка совершал рабочее перемещение снизу вверх, по направлению вращения фрезы. В отличие от встречного метода, где инструмент сначала скользит по металлу и наклепывает его, при попутном фрезеровании зуб фрезы сразу берет максимальную толщину стружки и уверенно врезается в тело заготовки.