11.10.2026
Изготовление тяжелонагруженной шестерни крупного модуля М10 по изношенному образцу
Технологический процесс производства тяжелонагруженной шестерни модуля 10 от Gears Makers в Энгельсе. Замеры шпонпаза плитками, зубофрезерование на 53А80, общая закалка на масле, шлифовка ступицы.
Gears Makers выполнила заказ по изготовлению крупногабаритной и тяжелонагруженной шестерни крупного модуля. Производство велось по предоставленному изношенному образцу заказчика с полным восстановлением исходных параметров зацепления.
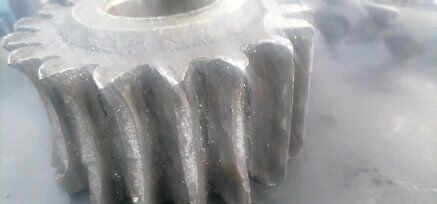
При входном дефектовочном осмотре поступившего образца было выявлено сильное выкрашивание зубьев вследствие критического эксплуатационного износа. На сопрягаемых поверхностях четко фиксировались выраженные изгибы профиля и сильное заострение головок зубьев. Узел работал на оборудовании клиента «до последнего оборота» под колоссальными механическими нагрузками, причем из-за перекоса приводных валов излом пришелся не на всю ширину зубчатого венца.
При входном дефектовочном осмотре поступившего образца было выявлено сильное выкрашивание зубьев вследствие критического эксплуатационного износа. На сопрягаемых поверхностях четко фиксировались выраженные изгибы профиля и сильное заострение головок зубьев. Узел работал на оборудовании клиента «до последнего оборота» под колоссальными механическими нагрузками, причем из-за перекоса приводных валов излом пришелся не на всю ширину зубчатого венца.
🛠️ Технологический регламент и пошаговые этапы металлообработки:
Подготовка заготовки и токарная обработка:
В качестве материала использовалась сертифицированная легированная Сталь 40Х, обеспечивающая отличные параметры прочности и предсказуемое поведение как при токарных работах, так и на последующих стадиях термообработки и финишных операций. Расчет наружного диаметра заготовки выполнялся по стандартной формуле: D = m(z + 2) + припуск. После раскроя кругляка на токарном станке 1К62 произвели предварительное и чистовое точение. При этом наружный венец шестерни умышленно сделали на «минус», а под последующую внутришлифовальную обработку посадочного отверстия ступицы заложили технологический припуск около 0,5 мм.
Замеры и ступенчатое долбление разбитого шпонпаза:
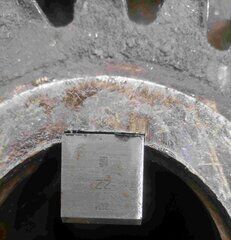
Так как на присланном образце внутренний шпоночный паз ступицы был полностью разбит знакопеременными нагрузками, для определения точных исходных параметров КД инженеры провели замеры «по наименьшему» сохранившемуся участку. С помощью набора эталонных концевых мер длины (плиток)
была вычислена проектная ширина шпонпаза, которая составила 22 х 5 мм.
Долбежная операция выполнялась в несколько последовательных этапов на всю глубину (от меньшего долбяка к фактическому размеру паза), начиная с инструмента шириной 12 мм. Подобный метод необходим, когда технические характеристики долбежного станка не позволяют качественно пробить шпонпаз такой большой ширины за один рабочий проход.
Так как на присланном образце внутренний шпоночный паз ступицы был полностью разбит знакопеременными нагрузками, для определения точных исходных параметров КД инженеры провели замеры «по наименьшему» сохранившемуся участку. С помощью набора эталонных концевых мер длины (плиток)
была вычислена проектная ширина шпонпаза, которая составила 22 х 5 мм.
Долбежная операция выполнялась в несколько последовательных этапов на всю глубину (от меньшего долбяка к фактическому размеру паза), начиная с инструмента шириной 12 мм. Подобный метод необходим, когда технические характеристики долбежного станка не позволяют качественно пробить шпонпаз такой большой ширины за один рабочий проход.
Зубофрезерование крупного модуля М10:
Для исключения торцевых и радиальных биений на стадии токарных работ были изготовлены жесткие индивидуальные оправки под заготовку. Зуборезные работы проводились на тяжелом зубофрезерном станке модели 53А80. Перед запуском заготовку тщательно обкатали по измерительному индикатору часового типа, добившись минимального радиального и торцевого биения в пределах двух соток во всех плоскостях. Чтобы исключить чрезмерные нагрузки на узлы станка и оправку фрезы, величину подачи суппорта выставили на необходимый минимум. Механическая настройка сменных колес гитары делений выполнялась строго по паспорту оборудования: 75-25-40-95.
Глубокий профиль зуба (высота зуба модуля 10 составляет 22,5 мм) нарезали попутным методом зубофрезерования в несколько последовательных проходов, что позволило получить достойную чистоту обработанной поверхности без рисок и подрывов металла.
Для исключения торцевых и радиальных биений на стадии токарных работ были изготовлены жесткие индивидуальные оправки под заготовку. Зуборезные работы проводились на тяжелом зубофрезерном станке модели 53А80. Перед запуском заготовку тщательно обкатали по измерительному индикатору часового типа, добившись минимального радиального и торцевого биения в пределах двух соток во всех плоскостях. Чтобы исключить чрезмерные нагрузки на узлы станка и оправку фрезы, величину подачи суппорта выставили на необходимый минимум. Механическая настройка сменных колес гитары делений выполнялась строго по паспорту оборудования: 75-25-40-95.
Глубокий профиль зуба (высота зуба модуля 10 составляет 22,5 мм) нарезали попутным методом зубофрезерования в несколько последовательных проходов, что позволило получить достойную чистоту обработанной поверхности без рисок и подрывов металла.
Термическая обработка и внутренняя шлифовка ступицы:
Готовое изделие подвергли термической обработке — полной объемной закалке на масле с последующим отпуском для снятия внутренних напряжений и достижения высокой твердости. На заключительном этапе шестерня была передана на внутришлифовальный участок, где на станке 3К228А была выполнена финишная шлифовка посадочного отверстия ступицы в центрах для полного устранения микронных температурных поводок стали после закалки и строгого выдерживания допусков под посадку вала в сотках
Готовое изделие подвергли термической обработке — полной объемной закалке на масле с последующим отпуском для снятия внутренних напряжений и достижения высокой твердости. На заключительном этапе шестерня была передана на внутришлифовальный участок, где на станке 3К228А была выполнена финишная шлифовка посадочного отверстия ступицы в центрах для полного устранения микронных температурных поводок стали после закалки и строгого выдерживания допусков под посадку вала в сотках
🎥 Видео: Зубофрезерование тяжелонагруженной шестерни М10 на станке 53А80
