11.10.2026
Геометрический расчет и проектирование прямозубых шестерен со шлицевой посадкой
Особенности проектирования прямозубых шлицевых шестерен по ГОСТ 1139-80. Формулы расчета делительного диаметра, подбор червячных фрез, контроль заострения зубьев при положительном смещении исходного профиля и закалке ТВЧ. Звоните!
В современном машиностроении и станкостроении передача крутящего момента в условиях высоких динамических нагрузок требует особых конструктивных решений. Прямозубые шестерни со шлицевой посадкой представляют собой один из наиболее надежных способов сопряжения зубчатого колеса с валом. В отличие от стандартных соединений со шпоночным пазом, шлицы обеспечивают идеальную соосность и позволяют деталям работать в подвижных механизмах.
Назначение и физика осевого перемещения шестерен
В механических приводах шестерни со шпоночной посадкой фиксируются намертво. На практике прямозубые шлицевые шестерни — это cамый распространенный тип зубчатых колес, который может оставаться подвижным на валу в осевом направлении.
- Динамическое переключение скоростей: благодаря скольжению по шлицам вала под воздействием специальных вилок переключения, шестерня плавно перемещается вдоль оси, входя в зацепление с нужной парой. Это заложено в основу работы коробок скоростей и подач токарно-винторезных станков (16К20, 1К62, 1М65).
- в отличие от одиночной шпонки, массив шлицев распределяет крутящий момент симметрично по всей окружности вала. Это минимизирует удельное давление на металл и исключает риск заклинивания или среза элементов при резких реверсивных нагрузках.
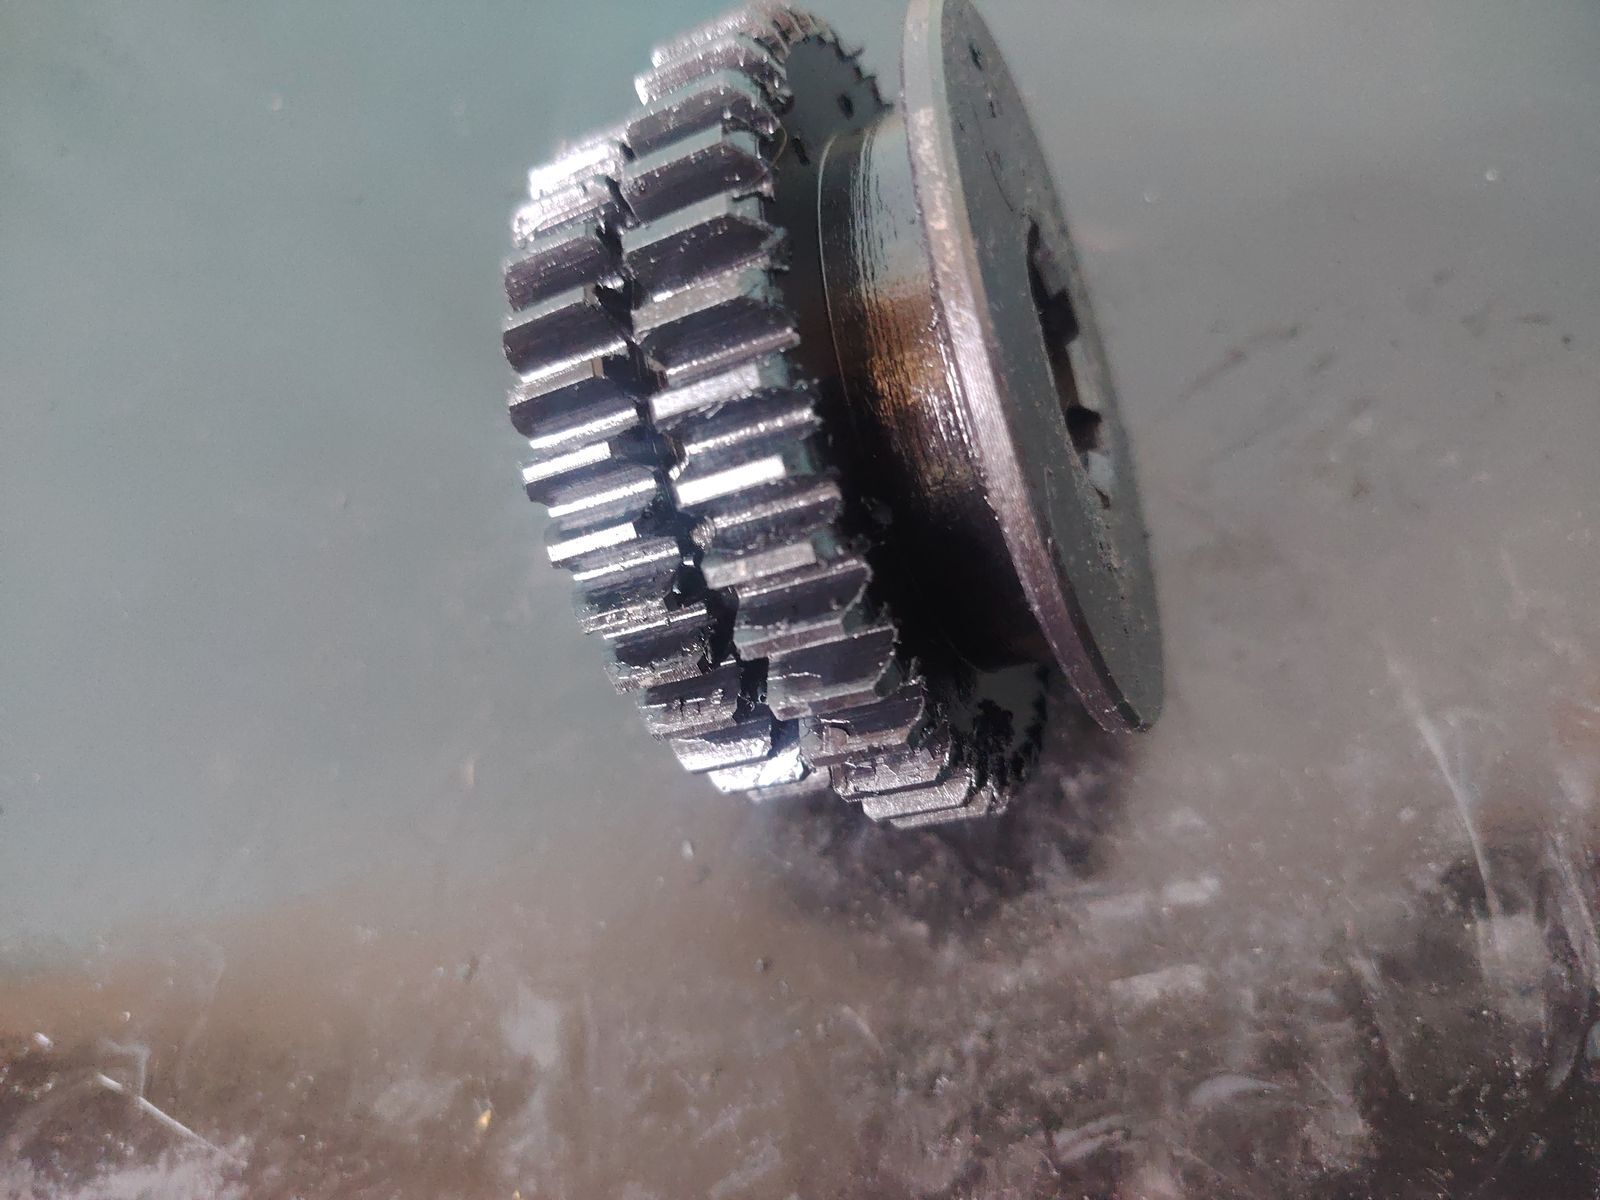
Геометрический расчет зубчатого венца по ГОСТ 16532-70
Делительный диаметр (d):
Основная расчетная окружность, по которой определяется шаг зацепления.
Где m — модуль зуба (основной линейный параметр), а z — число зубьев шестерни.
Основная расчетная окружность, по которой определяется шаг зацепления.
d = m * z
Где m — модуль зуба (основной линейный параметр), а z — число зубьев шестерни.
Диаметр вершин зубьев (da) с учетом смещения:
При нарезке корригированных зубьев внешняя заготовка точится с обязательным учетом коэффициента смещения (x) и коэффициента уравнительного смещения Δ y) Введение положительного смещения (+x) увеличивает толщину зуба у основания.
da = m * (z + 2 + 2x - 2Δy)
При нарезке корригированных зубьев внешняя заготовка точится с обязательным учетом коэффициента смещения (x) и коэффициента уравнительного смещения Δ y) Введение положительного смещения (+x) увеличивает толщину зуба у основания.
Диаметр впадин зубьев (df) с учетом смещения:
df = m * (z - 2.5 + 2x)
⚠️ Инженерный контроль заострения зубьев:
При проектировании положительного смещения важно учитывать закон геометрии зацепления: увеличение диаметра вершин неизбежно приводит к заострению зубьев (уменьшению толщины зуба на вершине (sa). Наши инженеры контролируют этот параметр. Чрезмерное заострение («ножевидный» профиль) недопустимо: при последующей закалке ТВЧ тонкие вершины перегреются, станут слишком хрупкими и сколются при эксплуатации. Поэтому коэффициент смещения подбирается так, чтобы толщина вершины зуба составляла не менее 0,25 * m (для сильнонагруженных передач) или 0,3 * m (при цементации).
При проектировании положительного смещения важно учитывать закон геометрии зацепления: увеличение диаметра вершин неизбежно приводит к заострению зубьев (уменьшению толщины зуба на вершине (sa). Наши инженеры контролируют этот параметр. Чрезмерное заострение («ножевидный» профиль) недопустимо: при последующей закалке ТВЧ тонкие вершины перегреются, станут слишком хрупкими и сколются при эксплуатации. Поэтому коэффициент смещения подбирается так, чтобы толщина вершины зуба составляла не менее 0,25 * m (для сильнонагруженных передач) или 0,3 * m (при цементации).
Стандарты шлицевых соединений по ГОСТ 1139-80 и типы центрирования
Проектирование посадочного места шестерни жестко регламентируется стандартом ГОСТ 1139-80 (для прямобочных шлицев). В зависимости от кинематической схемы привода, подбирается один из трех типов центрирования:
- Центрирование по внутреннему диаметру (d): применяется в высоконагруженных узлах с жесткими требованиями к соосности. Чтобы полностью исключить радиальные колебания (биение) шестерни на валу, заготовка проходит обязательную стадию внутренней шлифовки шлицевого отверстия на финишном этапе производства после термической обработки.
- Центрирование по наружному диаметру (D): используется в механизмах, где валы не подвергаются экстремальным ударным нагрузкам, а сопрягаемые элементы имеют более свободные технологические допуски.
- Центрирование по боковым сторонам зубьев (b): оптимально для приводов, передающих колоссальный крутящий момент, где важно задействовать максимальную площадь контакта шлицев для предотвращения смятия металла.
Технологические нюансы зубофрезерования и термообработки
Точность профиля будущего соединения закладывается на этапе черновой и чистовой обработки. Под конкретный тип шлица (Тип 1 или Тип 2 по ГОСТ 1139-80) технологами подбирается строго определенная червячная чистовая фреза. Нарезка на зубофрезерных станках позволяет получить точный эвольвентный или прямобочный профиль до отправки узла на термоупрочнение.
Для достижения проектной прочности конструкционных сталей (Сталь 45, 40Х, 18ХГТ) применяется двухступенчатая термическая обработка:
Для достижения проектной прочности конструкционных сталей (Сталь 45, 40Х, 18ХГТ) применяется двухступенчатая термическая обработка:
- Закалка ТВЧ (токами высокой частоты): локальное поверхностное упрочнение рабочей зоны зубьев и шлицев. Позволяет получить твердую износостойкую поверхность, сохранив вязкую и устойчивую к изломам сердцевину шестерни.
- Объемная закалка: сквозная термическая обработка в печи для деталей, работающих под постоянным равномерным давлением.
