11.10.2026
Расчет шпоночных пазов шестерен по ГОСТ 23360-78: допуски и контроль биения
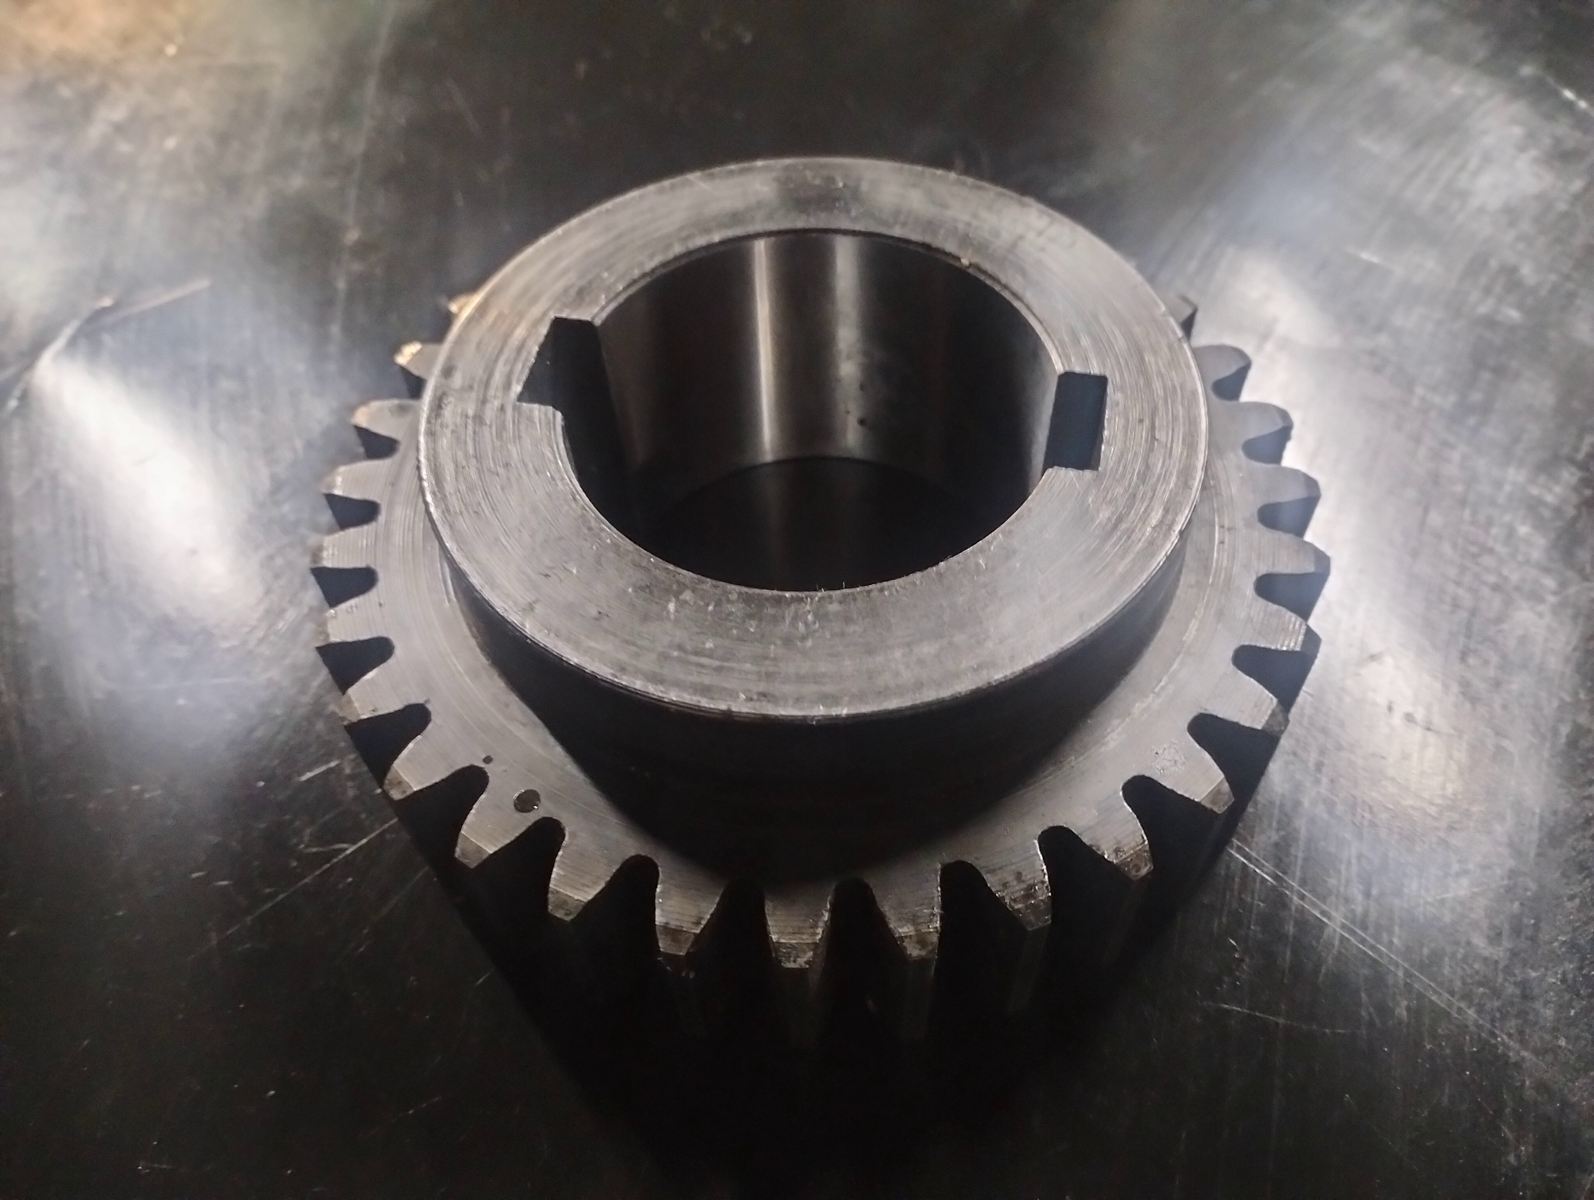
Проектирование шестерен со шпонпазом по ГОСТ 23360-78 и ГОСТ 29175-91. Контроль допусков паза против люфтов, обязательная внутренняя шлифовка ступицы для жесткой посадки без биения, замеры микрометрами-«зонтиками» по плиткам КМД. Звоните!
В механических приводах промышленного оборудования жесткая фиксация зубчатого колеса на валу — одна из базовых задач. В отличие от шлицевых соединений, которые могут обеспечивать подвижность узлов, шпоночная посадка применяется исключительно в неподвижных системах. Здесь шестерня обязана сидеть на валу абсолютно твердо и «намертво», обеспечивая надежную и стабильную передачу крутящего момента. Ключевым стандартом, регламентирующим параметры таких узлов в отечественном машиностроении, является ГОСТ 23360-78 для призматических шпонок.
Допуски и посадки: как исключить «гуляние» шестерни на валу
Поскольку шпоночный паз в ступице шестерни работает в неподвижных системах под постоянными знакопеременными нагрузками, ключевое значение приобретает строгое соблюдение допусков. Самая частая проблема некачественного изготовления — несоблюдение жестких рамок по ширине паза b. Если допуск завален, шпонка получит микролюфт, и шестерня начнет «гулять» на валу в меридиане, что в короткие сроки разобьет и паз вала, и ступицу зубчатого колеса.
Чтобы исключить любые люфты, в зависимости от характера работы привода, наши технологи закладывают строгие системы допусков по ГОСТ 23360-78:
Чтобы исключить любые люфты, в зависимости от характера работы привода, наши технологи закладывают строгие системы допусков по ГОСТ 23360-78:
- Нормальное соединение (посадка по JS9 втулка / N9 вал): стандартное исполнение для коробок скоростей станков (16К20, 1К62), обеспечивающее плотную посадку с минимальным зазором .
Выбор стандартов: высокая шпонка (ГОСТ 23360-78) и низкая шпонка (ГОСТ 29175-91)
При проектировании конструкторской документации, размеры шпоночного узла подбираются строго исходя из номинального диаметра вала d. Конструктору и технологу важно помнить, что в отечественном машиностроении существует как минимум два ключевых стандарта, регламентирующих высоту профиля шпонки:
Стандартная (высокая) шпонка по ГОСТ 23360-78:
Классический и самый распространенный вариант. Применяется в стандартных полнотелых шестернях редукторов и станков, где толщина ступицы позволяет сделать глубокую врезку без потери прочности колеса.
Низкая шпонка по ГОСТ 29175-91 (международный аналог ISO 3912-77):
Низкая шпонка применяется тогда, когда ступица шестерни или втулка имеет слишком тонкое тело (малое расстояние от внутреннего отверстия до наружного диаметра ступицы). Обычный глубокий паз по ГОСТ 23360-78 просто ослабит и разрежет это тонкое тело ступицы, из-за чего она лопнет под нагрузкой. Низкая шпонка по ГОСТ 29175-91 позволяет сохранить массив металла ступицы, чтобы она выдерживала крутящий момент.
Стандартная (высокая) шпонка по ГОСТ 23360-78:
Классический и самый распространенный вариант. Применяется в стандартных полнотелых шестернях редукторов и станков, где толщина ступицы позволяет сделать глубокую врезку без потери прочности колеса.
Низкая шпонка по ГОСТ 29175-91 (международный аналог ISO 3912-77):
Низкая шпонка применяется тогда, когда ступица шестерни или втулка имеет слишком тонкое тело (малое расстояние от внутреннего отверстия до наружного диаметра ступицы). Обычный глубокий паз по ГОСТ 23360-78 просто ослабит и разрежет это тонкое тело ступицы, из-за чего она лопнет под нагрузкой. Низкая шпонка по ГОСТ 29175-91 позволяет сохранить массив металла ступицы, чтобы она выдерживала крутящий момент.
Основные формулы контроля размеров для обоих ГОСТов:
Критически важными расчетными параметрами являются глубины пазов на валу (t1) и в отверстии ступицы (t2).
Использование низкой шпонки по ГОСТ 29175-91 требует точности, так как уменьшенная глубина паза t2 сужает поле допуска — малейшая ошибка приведет к срезу соединения.
- Глубина паза вала (t₁): расчетная глубина, на которую шпонка погружается в вал: t1 = h - t2.
- Глубина паза втулки/ступицы (t₂): размер, контролируемый при долблении отверстия шестерни. На чертежах задается через общий контролируемый размер от противоположной стенки отверстия: d + t2 (где d — номинальный внутренний диаметр ступицы).
Использование низкой шпонки по ГОСТ 29175-91 требует точности, так как уменьшенная глубина паза t2 сужает поле допуска — малейшая ошибка приведет к срезу соединения.
Термообработка и внутренняя шлифовка ступицы как «Отче наш»
Достижение долговечности и надежности неподвижной шпоночной посадки невозможно без правильного сочетания термического упрочнения и финишных шлифовальных операций:
При изготовлении ответственных деталей, таких как элементы коробки скоростей или шестерни станка 16К20, шпоночный паз и внутреннее отверстие ступицы никогда не режутся сразу в финальный размер. Конструктором закладывается технологический припуск под шлифовку величиной 0,5 мм (5 десятых миллиметра).
- Термическая обработка: для увеличения предела выносливости металла и защиты паза от смятия, заготовки шестерен и сопряженных элементов из конструкционных сталей (Сталь 45, 40Х) проходят обязательную термообработку. В зависимости от ТЗ это может быть объемная закалка для сквозной прочности или закалка токами высокой частоты (ТВЧ) зубчатого венца и зоны ступицы.
- Учет припуска на шлифовку при долблении: любая термическая обработка неизбежно вызывает микродеформации и тепловые поводки металла. Зная эту физику процесса, наши технологи на этапе предварительного долбления шпоночного паза закладывают обязательную технологическую поправку.
⚙️ Практика Gears Makers:
При изготовлении ответственных деталей, таких как элементы коробки скоростей или шестерни станка 16К20, шпоночный паз и внутреннее отверстие ступицы никогда не режутся сразу в финальный размер. Конструктором закладывается технологический припуск под шлифовку величиной 0,5 мм (5 десятых миллиметра).
- Финишная шлифовка отверстия: выполняется после закалки как «Отче наш». Внутренне-шлифовальный станок аккуратно снимает оставленный припуск в 5/10 мм, полностью ликвидируя все поводки после печи или ТВЧ. Только такой метод позволяет добиться идеального сопряжения «втулка-вал». Пятно контакта с валом становится максимально плотным, полностью исключаются радиальные колебания.