11.10.2026
Геометрический расчет червячных передач: профили ZA и ZN по ГОСТ 18498-89
Теория червячного зацепления. Расчет осевого модуля, межосевого расстояния и гарантированного бокового зазора. Специфика нарезания червячных колес, финишный контроль шага и радиального биения нутромерами и калибрами
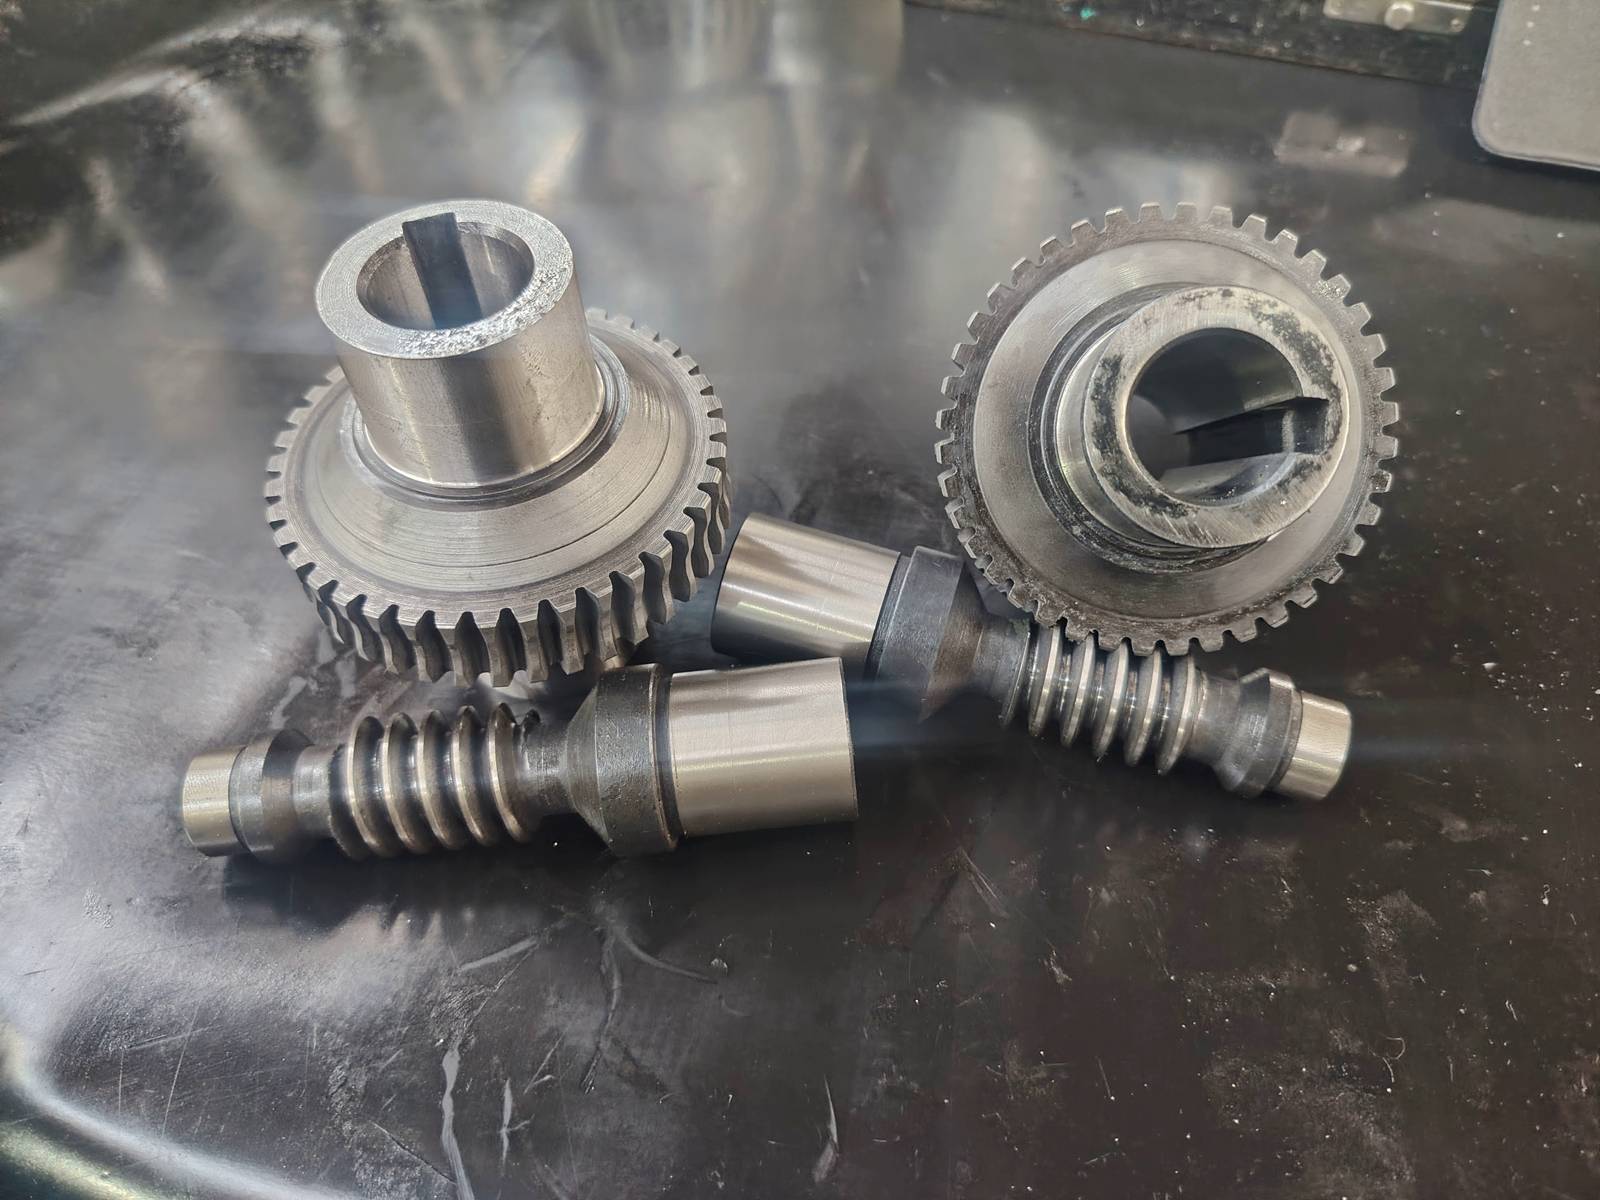
В кинематических схемах промышленного оборудования (например, в механизмах подач радиально-сверлильных станков) червячные передачи применяются для передачи вращения между перекрещивающимися валами и обеспечения высоких передаточных отношений в один шаг. Главное теоретическое свойство червячной пары — высокая плавность зацепления, бесшумность работы и потенциальный эффект самоторможения, когда ведомое колесо не может провернуть ведущий червяк.
Классификация профилей: Архимедов червяк (ZA) и Конволютный (ZN)
Геометрия передачи жестко регламентируется стандартом ГОСТ 18498-89 . В зависимости от формы боковой поверхности витка, в промышленном производстве выделяют два основных типа цилиндрических червяков:
- Архимедов червяк (профиль ZA):
- В осевом сечении такой червяк имеет прямолинейный профиль витка, аналогичный инструментальной рейке, а в торцевом сечении витки закручены по спирали Архимеда . На практике червячные пары типа ZA широко распространены благодаря относительной простоте токарного нарезания резцами специальной формы . Профиль ZA идеально подходит для передач с низкими окружными скоростями, ручных приводов и вспомогательных механизмов станков.
- Конволютный червяк (профиль ZN):
- Этот тип червяка имеет прямолинейный профиль витка в сечении, нормальном к винтовой линии (для ZN1) или нормальном к витку (для ZN2), а в торцевом сечении профиль очерчен конволютой (удлиненной или укороченной эвольвентой). Конволютные червяки ZN значительно технологичнее и точнее Архимедовых при обработке на металлорежущих станках. Они обеспечивают высокую нагрузочную способность и износостойкость в приводных узлах станков и редукторов средней точности.
Геометрический расчет червячной пары по ГОСТ 2144-76
Поскольку червяк объединяет в себе свойства винта и косозубого колеса, его расчет значительно отличается от стандартных цилиндрических передач . Основные конструктивные параметры пары увязываются через следующие математические формулы
- Осевой шаг (px) и осевой модуль (mx):
px = π * mx
- Коэффициент диаметра червяка (q):
q = d1 / mx
Где d1 — делительный диаметр червяка.- Угол подъема винтовой линии червяка (γ):
tg(γ) = z1 / q
Где z1 — число заходов червяка (например, однозаходный или двухзаходный) .- Межосевое расстояние (aw):
Задается строгим расчетом, связывающим геометрию червяка и червячного колеса:
aw = 0,5 * mx* (q + z2)
Где z2 — число зубьев червячного колеса .Промышленная технология формообразования элементов червячной пары
В условиях современного машиностроительного производства изготовление элементов червячной передачи разделяется на два независимых технологических потока:
- Нарезание червяков: выполняется преимущественно на высокоточных токарно-фрезерных станках с ЧПУ . Это позволяет добиться идеального шага винтовой спирали и точности Архимедова (ZA) или Конволютного (ZN) профиля витка до этапа термического упрочнения.
- Нарезание червячных колес: производится на универсальных зубофрезерных и шлицефрезерных станках методом обкатки.
⚙️ Инструментальное обеспечение и специфика мелких и многозаходных передач:
Процесс обкатки требует, чтобы зуборезный инструмент являлся точным математическим дубликатом сопрягаемого червяка. Для крупных модулей и больших диаметров применяются стандартные червячные фрезы. Однако, если сопрягаемый червяк имеет небольшой диаметр, насадной инструмент использовать физически невозможно — диаметр стандартной посадочной оправки станка окажется больше самого червяка.
Чтобы не городить каждый раз новые оправки и обойти это ограничение, задействуются специально разработанные хвостовые червячные фрезы. Они изначально изготавливаются меньшего диаметра, строго под габариты конкретного червяка (с минимальным технологическим превышением). За счет того, что фреза и её хвостовик представляют собой единую монолитную конструкцию, инструмент сохраняет высочайшую жесткость. Это позволяет нарезать колеса под мелкие и многозаходные червяки с микронной точностью и полностью исключает отжим фрезы в процессе работы.
Процесс обкатки требует, чтобы зуборезный инструмент являлся точным математическим дубликатом сопрягаемого червяка. Для крупных модулей и больших диаметров применяются стандартные червячные фрезы. Однако, если сопрягаемый червяк имеет небольшой диаметр, насадной инструмент использовать физически невозможно — диаметр стандартной посадочной оправки станка окажется больше самого червяка.
Чтобы не городить каждый раз новые оправки и обойти это ограничение, задействуются специально разработанные хвостовые червячные фрезы. Они изначально изготавливаются меньшего диаметра, строго под габариты конкретного червяка (с минимальным технологическим превышением). За счет того, что фреза и её хвостовик представляют собой единую монолитную конструкцию, инструмент сохраняет высочайшую жесткость. Это позволяет нарезать колеса под мелкие и многозаходные червяки с микронной точностью и полностью исключает отжим фрезы в процессе работы.
⚙️ Сопряжения радиусов и контроль пятна контакта:
При подборе и проектировании инструмента важно учитывать жесткое цеховое правило: на практике диаметр червячной фрезы всегда должен быть чуть-чуть больше диаметра реального червяка, но ни в коем случае не меньше. Минимальное превышение диаметра фрезы необходимо для закладывания радиального зазора в зацеплении и компенсации будущих переточек инструмента. Если фреза окажется меньше червяка, передача просто заклинит при сборке.
Однако, если фреза будет намного больше расчетного диаметра червяка, то из-за критического различия радиусов кривизны правильного формообразования не произойдет . В этом случае вместо плотного, широкого пятна контакта в паре возникнет локальный, точечный контакт по кромкам зубьев. Под нагрузкой в редукторе (например, в приводе подач станков 2М55, 2А554) такая разность радиусов приведет к мгновенному перегреву узла, дикой концентрации напряжений и быстрому срезу бронзового венца колеса.
При подборе и проектировании инструмента важно учитывать жесткое цеховое правило: на практике диаметр червячной фрезы всегда должен быть чуть-чуть больше диаметра реального червяка, но ни в коем случае не меньше. Минимальное превышение диаметра фрезы необходимо для закладывания радиального зазора в зацеплении и компенсации будущих переточек инструмента. Если фреза окажется меньше червяка, передача просто заклинит при сборке.
Однако, если фреза будет намного больше расчетного диаметра червяка, то из-за критического различия радиусов кривизны правильного формообразования не произойдет . В этом случае вместо плотного, широкого пятна контакта в паре возникнет локальный, точечный контакт по кромкам зубьев. Под нагрузкой в редукторе (например, в приводе подач станков 2М55, 2А554) такая разность радиусов приведет к мгновенному перегреву узла, дикой концентрации напряжений и быстрому срезу бронзового венца колеса.
⚙️ В ремонтной практике для единичных деталей иногда применяют метод нарезания летучим резцом (в цеховой практике — «балеринкой»), где в оправке закреплен всего один зуб. Однако в реальных заводских условиях использование «балеринки» экономически и технологически абсолютно нецелесообразно. Из-за наличия всего одного режущего элемента процесс зубофрезерования превращается в затяжной и непроизводительный «трэш» — станок режет колесо бесконечно медленно, совершая колоссальное количество холостых ходов. Для серийного промышленного потока этот метод неприемлем. Изготовление червячных колес ведется строго высокопроизводительным фрезерным инструментом.
Выходной инструментальный контроль ОТК после термообработки и шлифовки
Червячные передачи работают в условиях повышенного трения и скольжения витков, поэтому любая ошибка в соосности или геометрии зацепления приведет к быстрому выходу узла из строя . После термической обработки готовые детали передаются на финишную проверку.
Инструментальный контроль геометрии включает следующие обязательные этапы:
Инструментальный контроль геометрии включает следующие обязательные этапы:
- Контроль посадочного отверстия ступицы:
- Контроль пазов и бокового зазора:
- Проверка норм сопряжения и пятна контакта:
🎨 Цеховой контроль зацепления на практике:
Стандартный метод предполагает использование специальной лакокрасочной смеси (краски), по отпечатку которой определяют точность зацепления. Однако на практике, чтобы поймать след и получить максимально четкий, несмазанный контур, в своем цеху мы иногда прибегаем к проверенному лайфхаку: используем обычную губную помаду или жидкий штрих-корректор. Помада ложится тончайшим ровным слоем и не растекается при вращении, а штрих-корректор при обкатке мгновенно сдирается в точках соприкосновения, наглядно проявляя реальные границы. Если такое самодельное, но сверхточное «пятно» покрывает требуемые 50–60% площади, пара гарантированно будет работать тихо, плавно и без заклинивания.