11.10.2026
Токарная обработка тонкостенных червячных венцов: Исключение деформаций
Опыт токарной обработки тонкостенных червячных венцов от Gears Makers в Энгельсе. Использование специальной оснастки для жесткой посадки, исключения эллипса и чистой выкружки радиуса
Gears Makers делится практическим опытом механической обработки крупногабаритных и тонкостенных червячных венцов из износостойких сплавов. Данный технологический разбор посвящен ликвидации брака, связанного с геометрическими искажениями заготовок при выполнении финишных токарных операций.
🛠️ Физика процесса образования эллипса при стандартном зажиме:
При токарной обработке больших и тонкостенных червячных венцов на разжим кулачков стандартного токарного патрона возникает критическая проблема — неминуемая деформация заготовки в эллипс. Причина кроется в особенностях стандартного трехкулачкового патрона токарного станка, который обеспечивает всего три точки опоры металла.
В процессе точения, когда резец идет по поверхности под силовой нагрузкой, в точках прилегания кулачков заготовка удерживается, но в промежутках между ними сплошная опора отсутствует. Под радиальным давлением инструмента тонкая стенка венца микроскопически прогибается внутрь. После окончания токарной обработки и разжатия кулачков патрона металл возвращается в исходное состояние, и деталь безвозвратно принимает форму овального яйца (эллипса), полностью сбивая установленные чертежные параметры.
Мы как производственная организация категорически не рекомендуем обрабатывать тонкостенные червячные венцы стандартными методами на разжим кулачков патрона токарного станка из-за неизбежного образования эллипса заготовки. Для достижения эталонной цилиндричности и полного исключения точечных деформаций заготовки на нашем производстве полностью отказались от прямого зажима тонкостенных деталей кулачками.
Поэтому мы разработали и используем специальную жесткую оснастку для более жесткой посадки заготовки. Данная технологическая оснастка обеспечивает равномерную непрерывную опору по всему диаметру червячного венца, позволяя гарантированно выдерживать геометрические параметры и допуски в сотках.
Помимо исключения овальности, при токарной обработке червячных венцов критически важно получить идеальный профиль радиусной выкружки под сопрягаемый червяк. Обычный резец оставляет риски и микроскопические канавки. Для решения этой задачи нашими инженерами была создана специальная приблуда (приспособление), с помощью которой мы обеспечиваем эталонную чистоту радиуса заготовки червячного колеса.
В процессе точения, когда резец идет по поверхности под силовой нагрузкой, в точках прилегания кулачков заготовка удерживается, но в промежутках между ними сплошная опора отсутствует. Под радиальным давлением инструмента тонкая стенка венца микроскопически прогибается внутрь. После окончания токарной обработки и разжатия кулачков патрона металл возвращается в исходное состояние, и деталь безвозвратно принимает форму овального яйца (эллипса), полностью сбивая установленные чертежные параметры.
⚙️ Рекомендации Gears Makers по жесткой оснастке и чистоте радиуса:
Мы как производственная организация категорически не рекомендуем обрабатывать тонкостенные червячные венцы стандартными методами на разжим кулачков патрона токарного станка из-за неизбежного образования эллипса заготовки. Для достижения эталонной цилиндричности и полного исключения точечных деформаций заготовки на нашем производстве полностью отказались от прямого зажима тонкостенных деталей кулачками.
Поэтому мы разработали и используем специальную жесткую оснастку для более жесткой посадки заготовки. Данная технологическая оснастка обеспечивает равномерную непрерывную опору по всему диаметру червячного венца, позволяя гарантированно выдерживать геометрические параметры и допуски в сотках.
Помимо исключения овальности, при токарной обработке червячных венцов критически важно получить идеальный профиль радиусной выкружки под сопрягаемый червяк. Обычный резец оставляет риски и микроскопические канавки. Для решения этой задачи нашими инженерами была создана специальная приблуда (приспособление), с помощью которой мы обеспечиваем эталонную чистоту радиуса заготовки червячного колеса.
В силу коммерческой тайны мы не можем детально показать в открытом доступе саму эту оправку и конструкцию устройства. Однако мы можем наглядно предъявить качество видеофиксации токарной операции и фотографии макросъемки.
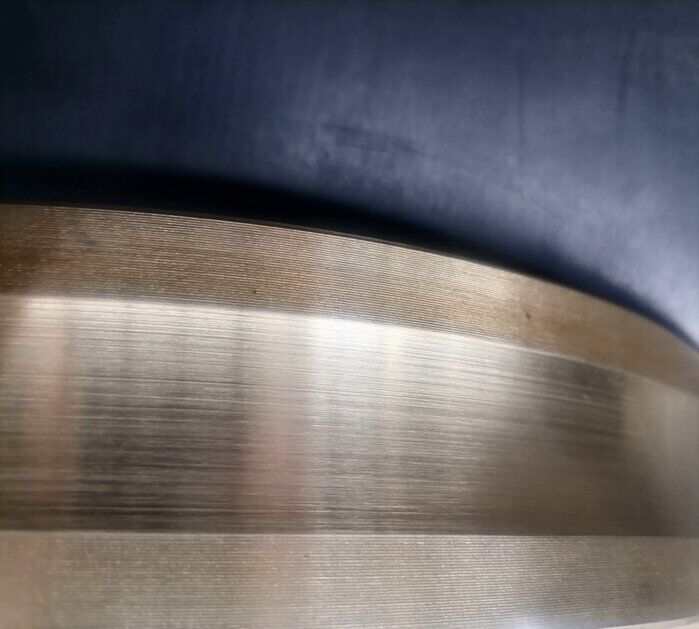
Сравнение чистоты обработки выкружки червячных колёс:
Вы можете наглядно оценить разницу в шероховатости поверхности на двух участках
Фото №1 (Обработка резцом)
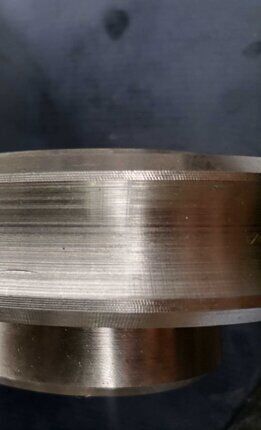
Выкружка образована стандартным радиусным резцом. При 4-5 кратном увеличении отчетливо видны «подрывы» бронзовой структуры и глубокие продольные канавки
Фото №2 Обработка приспособлением Gears Makers
Выкружка червячного колеса образована нашим специальным устройством. При 4-5 кратном увеличении профиль радиуса абсолютно без подрывов, поверхность металла полностью однородна и чиста
Видео: Токарная обработка выкружки радиуса червячного венца специальным приспособлением
