11.10.2026
Контроль твердости шестерен после термообработки по ГОСТ 9013-59
Как проверить твердость шестерни после закалки. Разбор двухэтапной термообработки металлопродукции. Методика верификации алмазных инденторов по эталонным пластинам мер твердости в ОТК
Методы контроля и замера твердости шестерен после термической обработки
В современном машиностроении и ремонте станков надежность зубчатых зацеплений напрямую зависит от их твердости. Шестерни ответственного назначения работают под огромными нагрузками и постоянными ударами. Чтобы придать металлу нужную прочность, детали подвергают термическому упрочнению. Финальный контроль параметров термообработки является главным этапом сдачи готовой продукции и ведется на нашем предприятии в соответствии с ГОСТ 9013-59.
Цикл зубообработки: почему нельзя резать каленый металл
Для большинства зубчатых колес ответственного назначения требуются высокие параметры твердости рабочих поверхностей — в пределах 50–63 единиц по Роквеллу (шкала HRC). Важно понимать: при такой твердости структура металла становится настолько прочной, что механическая обработка нарезанием становится невозможной. Если попробовать запустить чистовую червячную фрезу крупного модуля по уже закаленной детали, все зубья фрезы моментально полетят к чертям, а дорогой инструмент уйдет в утиль.
Поэтому на нашем производстве технологический процесс всегда разделен на четкие этапы:
- Нарезка зубьев по мягкому металлу: Заготовка из Стали 40Х или Стали 45 поставляется в сыром или предварительно улучшенном состоянии (после отжига или нормализации). В этом виде металл отлично поддается токарной обработке и зубофрезерованию без износа фрез.
- Нарезка зубьев по мягкому металлу: Заготовка из Стали 40Х или Стали 45 поставляется в сыром или предварительно улучшенном состоянии (после отжига или нормализации). В этом виде металл отлично поддается токарной обработке и зубофрезерованию без износа фрез.
- Наш цеховой опыт: Термическому отпуску (стабилизирующему отжигу) мы подвергаем даже массивные заготовки бронзовых венцов червячных колес. Это снимает внутренние напряжения после литейного цеха и гарантирует, что при нарезании зубьев геометрию колеса не «поведет» от нагрева.
Инструментальный контроль на стационарном твердомере Роквелла
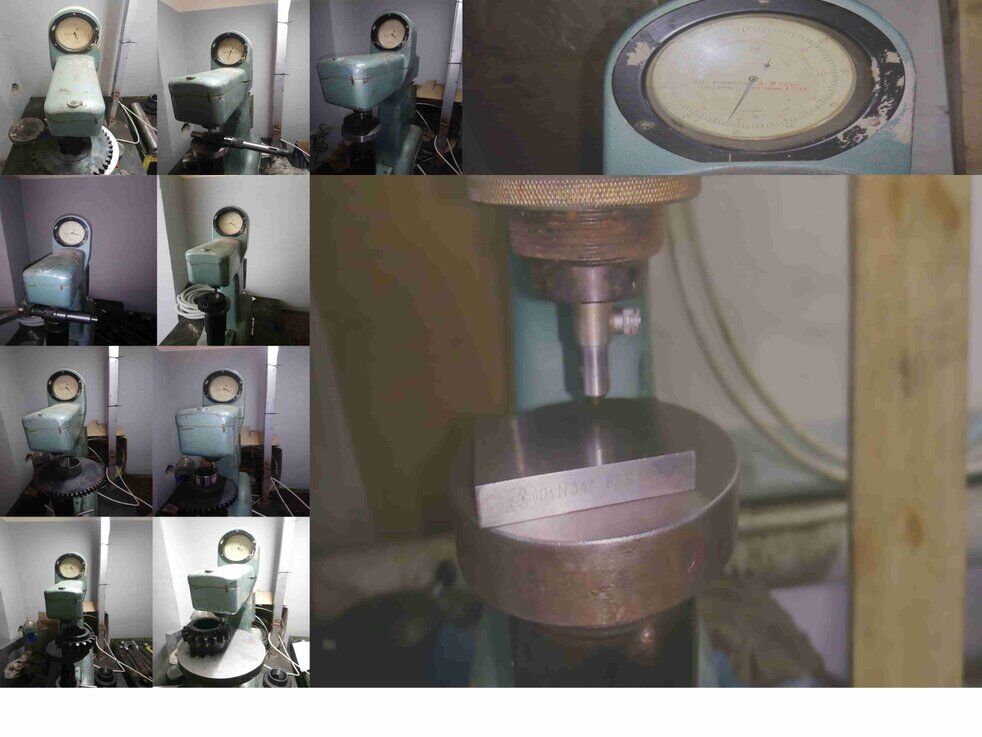
Фактические замеры твердости готовых зубчатых колес выполняются на стационарном твердомере методом вдавливания алмазного конуса
⚙️ Подготовка поверхности и защита инструмента в цеху Gears Makers:
Когда закаленная деталь выходит после масляной ванны, на ней всегда остается слой нагара, окалины и копоти. В нашей практике перед установкой шестерни на столик твердомера рабочую площадку на зубе в обязательном порядке тщательно зачищают. Если ударить алмазным конусом прямо по грязной поверхности, масляная корка сработает как амортизатор — прибор выдаст неверные заниженные показания, а сам дорогой алмазный индентор будет моментально засален или сколот. Место замера зачищается шлифовальным кругом или наждачной шкуркой до чистого зеркального блеска, чтобы обеспечить прямой жесткий контакт алмаза с чистым металлом.
Когда закаленная деталь выходит после масляной ванны, на ней всегда остается слой нагара, окалины и копоти. В нашей практике перед установкой шестерни на столик твердомера рабочую площадку на зубе в обязательном порядке тщательно зачищают. Если ударить алмазным конусом прямо по грязной поверхности, масляная корка сработает как амортизатор — прибор выдаст неверные заниженные показания, а сам дорогой алмазный индентор будет моментально засален или сколот. Место замера зачищается шлифовальным кругом или наждачной шкуркой до чистого зеркального блеска, чтобы обеспечить прямой жесткий контакт алмаза с чистым металлом.
Перед проверкой каждой партии деталей сам прибор проходит обязательную верификацию. Проверка точности твердомера выполняется с помощью эталонных поверочных пластин (мер твердости по Роквеллу). Только когда прибор выдает точное совпадение с номиналом эталонной плитки, мы приступаем к контролю готовых шестерен.
Опасный брак термички: выгорание углерода и шелушение металла
При нарушении технологии нагрева стали (например, если передержать деталь в печи при слишком высокой температуре) возникает дефект, который часто встречается у кустарных производителей — обезуглероживание поверхностного слоя.
Кислород в печи попросту выжигает углерод из поверхностного слоя стали, и он улетучивается в виде газа. В результате при последующем охлаждении в масле в этом слое физически не может сформироваться сверхтвердая структура — мартенсит. Вместо него на поверхности зуба получается мягкая, податливая «корка».
Внешне деталь кажется закаленной, но под реальной нагрузкой в редукторе этот обезуглероженный мягкий слой не выдерживает давления. Металл начинает сминаться, деформироваться и отслаиваться мелкой чешуйчатой шелухой. Рабочая эвольвента зуба полностью разрушается за несколько часов работы. На нашем производстве время нахождения деталей в печи строго контролируется, что полностью исключает этот брак.
Кислород в печи попросту выжигает углерод из поверхностного слоя стали, и он улетучивается в виде газа. В результате при последующем охлаждении в масле в этом слое физически не может сформироваться сверхтвердая структура — мартенсит. Вместо него на поверхности зуба получается мягкая, податливая «корка».
Внешне деталь кажется закаленной, но под реальной нагрузкой в редукторе этот обезуглероженный мягкий слой не выдерживает давления. Металл начинает сминаться, деформироваться и отслаиваться мелкой чешуйчатой шелухой. Рабочая эвольвента зуба полностью разрушается за несколько часов работы. На нашем производстве время нахождения деталей в печи строго контролируется, что полностью исключает этот брак.
Дедовские методы контроля: проверка напильником и на «звон»
Помимо точных приборов, опытные мастера нашего зуборезного цеха используют проверенные временем практические методы экспресс-контроля прямо у печи, которые наглядно показывают качество зацепления.
Тест напильником:
Безотказный способ оперативной проверки. Мастер берет напильник и с усилием проводит по вершине закаленного зуба шестерни. Если объемная закалка выполнена качественно и твердость зашкаливает за 50–55 HRC, напильник со свистом проскальзывает по металлу, не оставляя на рабочей поверхности вообще никаких следов и царапин. Если инструмент начинает «кусать» сталь и пилить её — деталь сырая.
Контроль на «звон»:
Этот метод позволяет по звуку определить, насколько правильно «заряжена» шестерня и нет ли внутри скрытых дефектов. Готовую деталь подвешивают и наносят легкий удар металлическим предметом. Недозакаленный металл или деталь со скрытой внутренней трещиной выдает глухой, мертвый звук. Правильно закаленная шестерня с однородной структурой мартенсита отвечает звонким, чистым и долгим колокольным звоном. По этому высокому чистому звону мастер сразу понимает: узел выполнен идеально и выдержит любые критические нагрузки.
Тест напильником:
Безотказный способ оперативной проверки. Мастер берет напильник и с усилием проводит по вершине закаленного зуба шестерни. Если объемная закалка выполнена качественно и твердость зашкаливает за 50–55 HRC, напильник со свистом проскальзывает по металлу, не оставляя на рабочей поверхности вообще никаких следов и царапин. Если инструмент начинает «кусать» сталь и пилить её — деталь сырая.
Контроль на «звон»:
Этот метод позволяет по звуку определить, насколько правильно «заряжена» шестерня и нет ли внутри скрытых дефектов. Готовую деталь подвешивают и наносят легкий удар металлическим предметом. Недозакаленный металл или деталь со скрытой внутренней трещиной выдает глухой, мертвый звук. Правильно закаленная шестерня с однородной структурой мартенсита отвечает звонким, чистым и долгим колокольным звоном. По этому высокому чистому звону мастер сразу понимает: узел выполнен идеально и выдержит любые критические нагрузки.
