11.10.2026
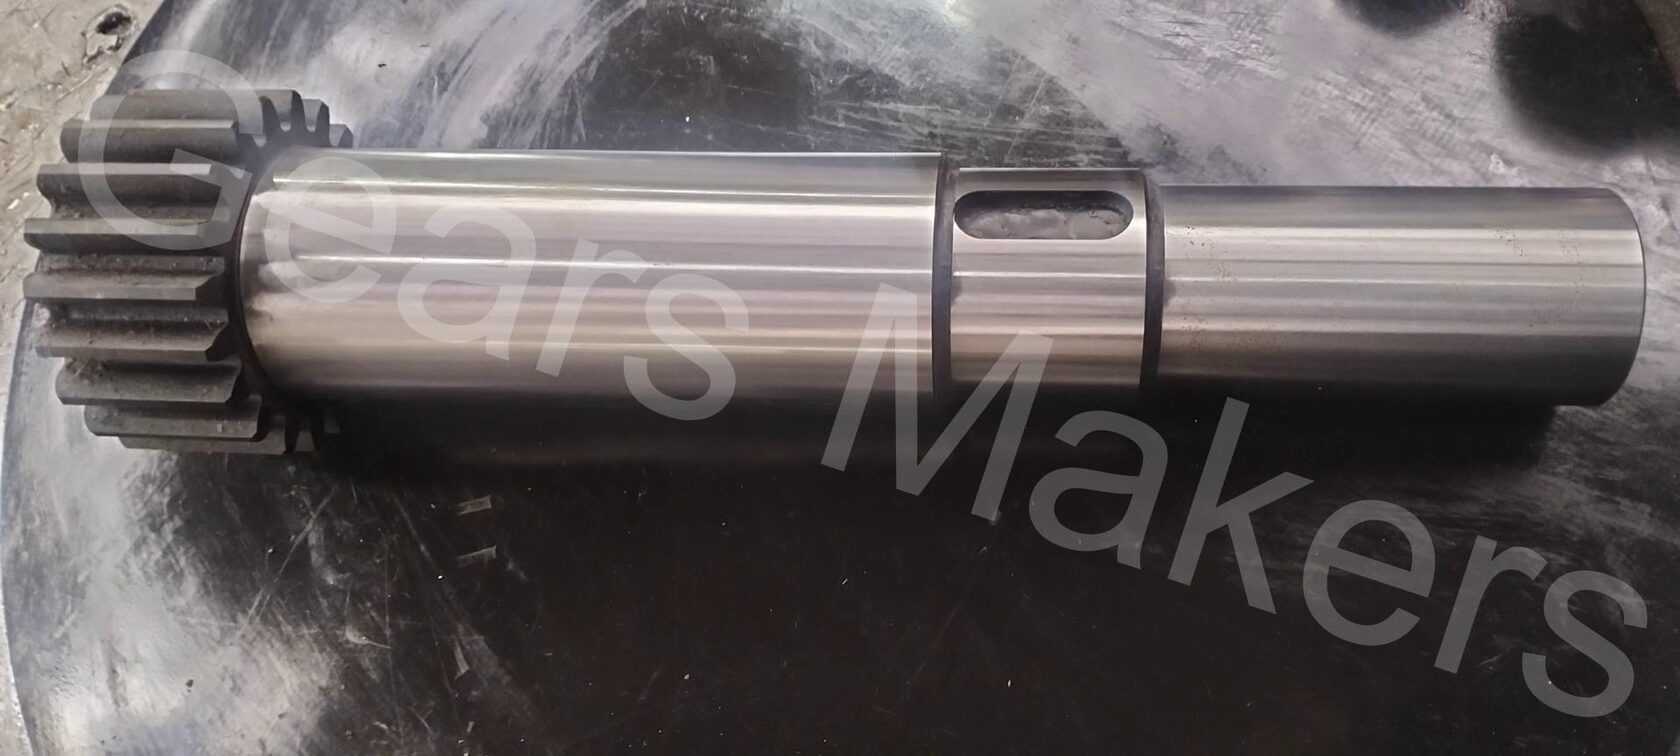
Изготовление вал-шестерни привода патрона передней бабки 165.02.410
Кейс производства прямозубой вал-шестерни 165.02.410 / 6502159 (m=6, z=20, 540 мм) для передней бабки станка 1М65 от Gears Makers в Энгельсе.
Gears Makers выполнила заказ по изготовлению высокоточной прямозубой вал-шестерни привода патрона передней бабки тяжелого токарно-винторезного станка 1М65 (оригинальная маркировка детали по конструкторской документации — 165.02.410, или 6502159). Производство велось по чертежам заказчика со следующими параметрами зубчатого венца:
Данный узел работает в кинематической схеме главного привода станка ДИП 500 (1М65) под колоссальными крутящими нагрузками. Идеальная соосность зубчатого венца и посадочных шеек имеет решающее значение: малейшее отклонение приведет к биению тяжелого токарного патрона Ф800 или Ф1000 мм.
- Линейный размер (общая длина вала): 540 мм
- Модуль зуба (m): 6
- Количество зубьев (z): 20
Данный узел работает в кинематической схеме главного привода станка ДИП 500 (1М65) под колоссальными крутящими нагрузками. Идеальная соосность зубчатого венца и посадочных шеек имеет решающее значение: малейшее отклонение приведет к биению тяжелого токарного патрона Ф800 или Ф1000 мм.
Токарная обработка и подготовка баз:
В качестве сырья использовался сертифицированный круглый прокат из легированной Стали 40Х. После раскроя заготовки выполняется токарная обработка детали с обязательным заданием технологических баз — зацентровкой вала с обоих торцов . От точности соосности центровых отверстий напрямую зависит геометрическая правильность образования будущего зубчатого венца вала.
Базирование и фиксация детали:
В качестве сырья использовался сертифицированный круглый прокат из легированной Стали 40Х. После раскроя заготовки выполняется токарная обработка детали с обязательным заданием технологических баз — зацентровкой вала с обоих торцов . От точности соосности центровых отверстий напрямую зависит геометрическая правильность образования будущего зубчатого венца вала.
Базирование и фиксация детали:
На этапе зуборезных работ полуфабрикат устанавливается телом в стол станка. Вал зажимается в четырехкулачковом патроне, который надежно зафиксирован на планшайбе стола. Заготовка нивелируется под высоту рабочего хода суппорта с червячной фрезой, центрируется и поджимается верхним центром контрподдержки для исключения отжатия инструмента под силовой нагрузкой. Перед пуском соосность проверяется индикатором часового типа на радиальное биение.
Зубофрезерование методом обкатки:
Зуборезная операция выполняется на зубофрезерном станке со следующими настройками гитар сменных колес:
Зуборезная операция выполняется на зубофрезерном станке со следующими настройками гитар сменных колес:
- Гитара подач оборудования: Набор z 53х43,
- Гитара делений оборудования: Соотношение z48-х-z40.
Локальная термообработка ТВЧ и круглая шлифовка шеек:
Зубчатый венец вала проходит контролируемую поверхностную закалку токами высокой частоты (ТВЧ) для придания зубьям высокой эксплуатационной твердости при сохранении вязкой, устойчивой к излому сердцевины вала. Финишным и ключевым этапом является высокоточная круглошлифовальная обработка посадочных шеек вала в центрах. Это позволяет полностью нивелировать температурные поводки металла после ТВЧ, обеспечивая эталонную чистоту поверхности шеек и строгое выдерживание заданных по чертежу допусков.
Зубчатый венец вала проходит контролируемую поверхностную закалку токами высокой частоты (ТВЧ) для придания зубьям высокой эксплуатационной твердости при сохранении вязкой, устойчивой к излому сердцевины вала. Финишным и ключевым этапом является высокоточная круглошлифовальная обработка посадочных шеек вала в центрах. Это позволяет полностью нивелировать температурные поводки металла после ТВЧ, обеспечивая эталонную чистоту поверхности шеек и строгое выдерживание заданных по чертежу допусков.
Фото: Готовая вал-шестерня привода патрона 1М65 от Gears Makers