11.10.2026
Изготовление червяка на станке с ЧПУ M5, ZN-4
Токарная нарезка четырехзаходного конволютного червяка (модуль 5, профиль ZN, угол витка 21°48'05") на станке 16К20Ф3 в Gears Makers.
Изготовление 4-х заходного червяка на станке 16К20Ф3
Червячные передачи широко применяются в машиностроении для передачи движения между скрещивающимися валами. Четырехзаходный червяк обеспечивает повышенную передаточную способность и плавность хода по сравнению с однозаходным. В данной статье рассмотрим технологию изготовления 4-х заходного червяка на токарно-винторезном станке с ЧПУ.
Исходные данные:
🛠️ Технологический регламент токарной обработки и автоматического деления:
Исходные данные:
- Модуль зубчатого зацепления (m): 5.
- Вид червячного профиля: Конволютный червяк (тип ZN).
- Ход червяка (Pz): Рассчитывается для четырех заходов по формуле Pz = π × m × z, где z = 4.
- Угол подъема витков (γ): Зависит от делительного диаметра и количества заходов, в данном случае он составил 21°48'05"
🛠️ Технологический регламент токарной обработки и автоматического деления:
В качестве сырья для производства использовался сертифицированный круглый прокат из легированной Стали 40Х (также под данные задачи чертежами могут закладываться стали марок 45 или 18ХГТ). На этапе токарной обработки на станке 16К20Ф3 выполняется подрезка торцов, обдирка и чистовое точение шеек под последующие базы.
Нарезка конволютного профиля ZN модуля 5 производится специальными резцами, заточка которых идеально соответствует модулю и шагу червяка. Нарезка ведется за несколько последовательных черновых и чистовых проходов с постепенным увеличением глубины врезания инструмента. Зона резания непрерывно поливается маслом для вымывания стружки и получения высокой чистоты поверхности витка.
Главная сложность при изготовлении четырехзаходных валов на универсальных станках — это точное деление заходов. Механическим способом после каждого нарезанного витка мастер обязан вручную поворачивать заготовку ровно на 90° (360° / 4 захода). На нашем оборудовании 16К20Ф3 этот процесс полностью автоматизирован программным управлением станка. Автоматика сама смещает траекторию резца на нужный шаг, что полностью исключает человеческий фактор, гарантирует идеальную точность хода всех четырех витков и кратно сокращает время производства партии деталей.
Контроль качества
После обработки проверяются:
Термообработка
Нарезка конволютного профиля ZN модуля 5 производится специальными резцами, заточка которых идеально соответствует модулю и шагу червяка. Нарезка ведется за несколько последовательных черновых и чистовых проходов с постепенным увеличением глубины врезания инструмента. Зона резания непрерывно поливается маслом для вымывания стружки и получения высокой чистоты поверхности витка.
Главная сложность при изготовлении четырехзаходных валов на универсальных станках — это точное деление заходов. Механическим способом после каждого нарезанного витка мастер обязан вручную поворачивать заготовку ровно на 90° (360° / 4 захода). На нашем оборудовании 16К20Ф3 этот процесс полностью автоматизирован программным управлением станка. Автоматика сама смещает траекторию резца на нужный шаг, что полностью исключает человеческий фактор, гарантирует идеальную точность хода всех четырех витков и кратно сокращает время производства партии деталей.
Контроль качества
После обработки проверяются:
- Шаг витков (с помощью шагомера).
- Профиль зуба (шаблонным методом).
- Биение червяка (индикатором).
Термообработка
Червячные передачи работают в условиях высоких нагрузок и трения, поэтому качественная термообработка червяка критически важна для его долговечности. В нашем случае она составила около 50 ед. HRC.
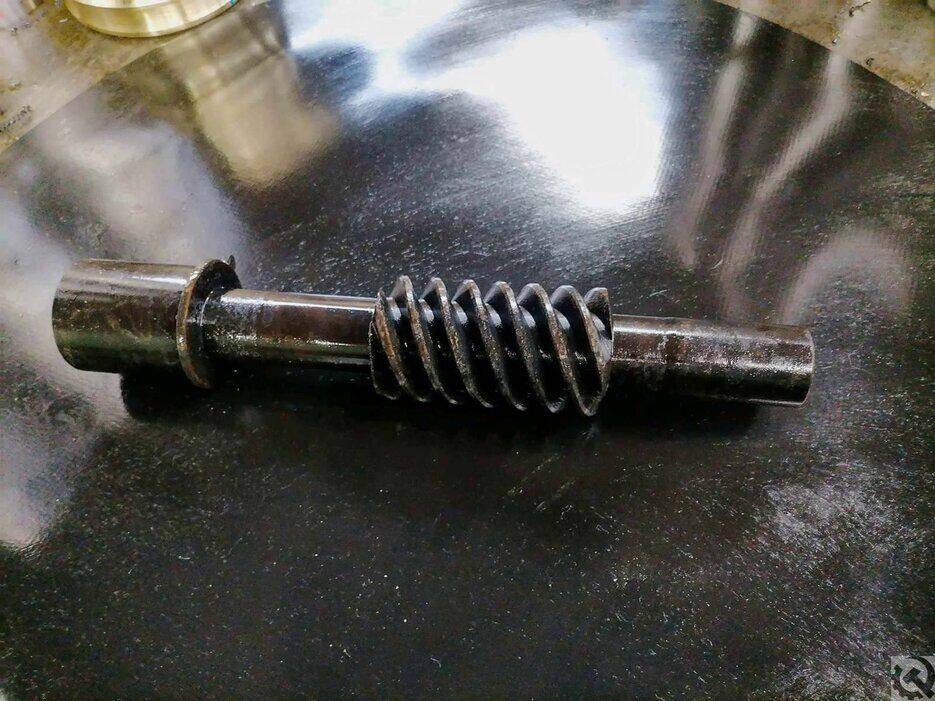
Однако при термической обработке в теле металла неизбежно происходят физические процессы, влияющие на его конечную геометрию:
Все эти факторы вызывают микроскопические температурные поводки и коробление стали. Чтобы вернуть детали идеальные чертежные параметры, валы передаются на шлифовальный участок. Финишная шлифовка витков и посадочных шеек червяка выполняется в центрах. Абразивный круг полностью устраняет все искажения геометрии, обеспечивая минимальную шероховатость поверхности и эталонную точность профиля. Чем чище вышлифован виток каленого червяка, тем тише работает редуктор и тем дольше служит ответное бронзовое колесо.
- Фазовые превращения: Переход структуры аустенита в мартенсит с изменением удельного объема.
- Термические напряжения: Возникают из-за неравномерной скорости нагрева и охлаждения массивного тела вала и тонких витков.
- Релаксация напряжений: Происходит при финишном отпуске.
Все эти факторы вызывают микроскопические температурные поводки и коробление стали. Чтобы вернуть детали идеальные чертежные параметры, валы передаются на шлифовальный участок. Финишная шлифовка витков и посадочных шеек червяка выполняется в центрах. Абразивный круг полностью устраняет все искажения геометрии, обеспечивая минимальную шероховатость поверхности и эталонную точность профиля. Чем чище вышлифован виток каленого червяка, тем тише работает редуктор и тем дольше служит ответное бронзовое колесо.
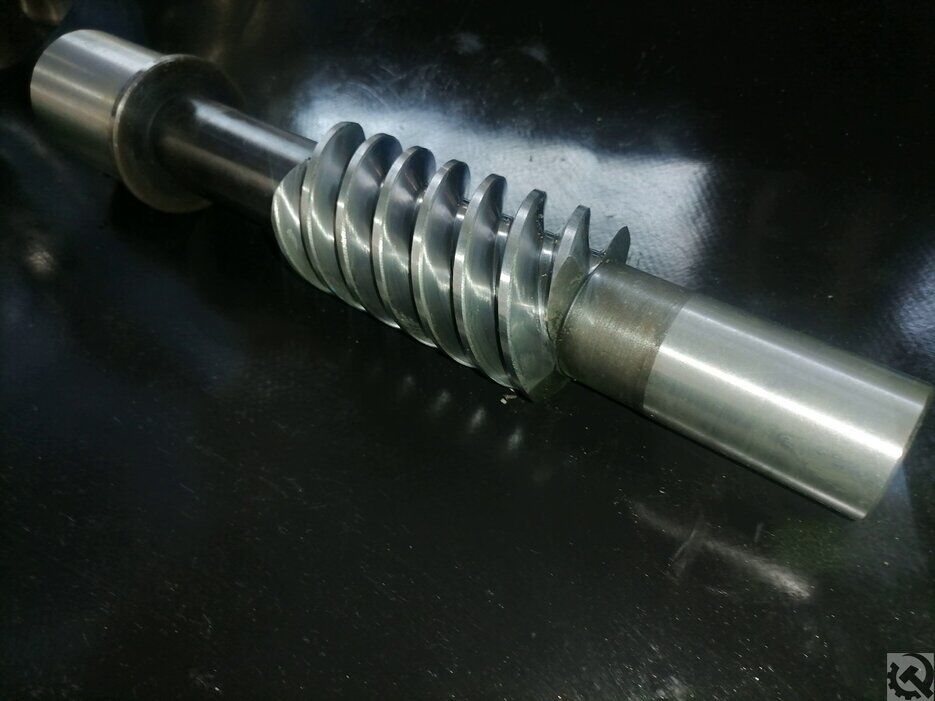
Видео: Токарная нарезка витков четырехзаходного червяка М5 на станке 16К20Ф3
