Изготовление вал-шестерен
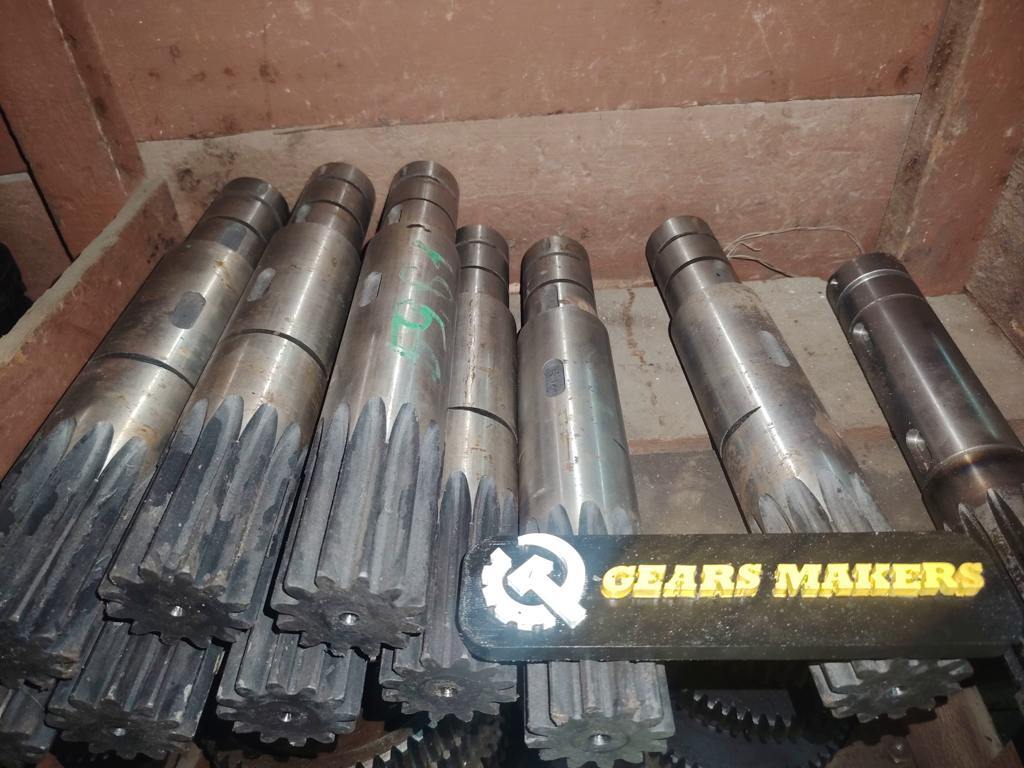
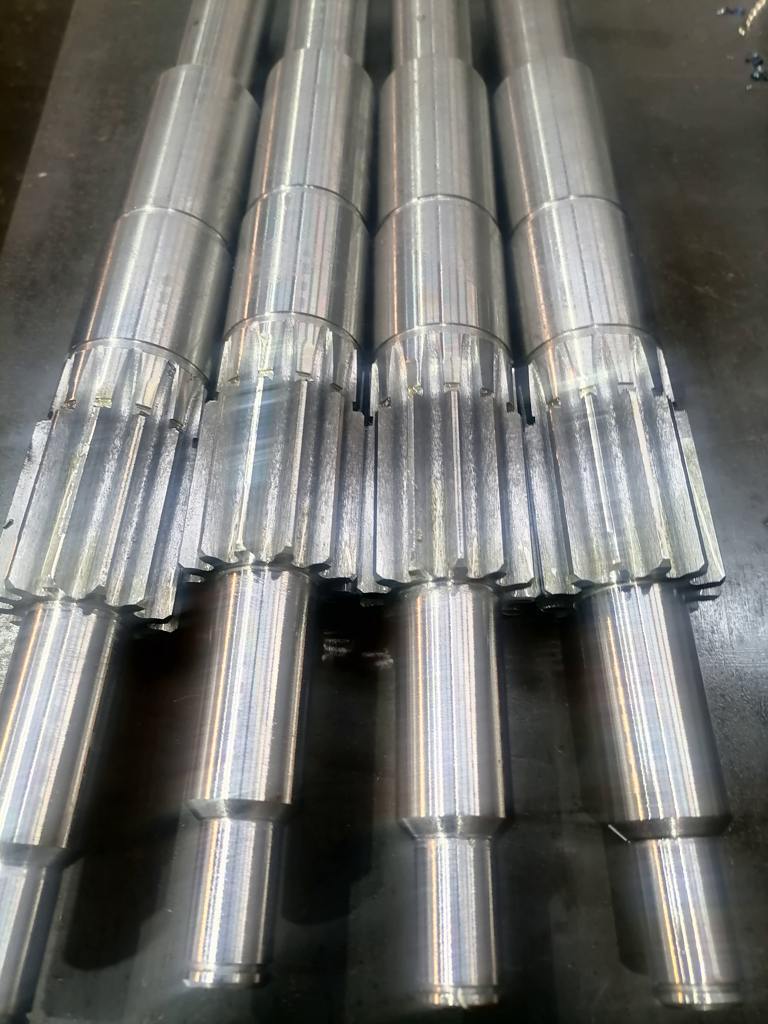
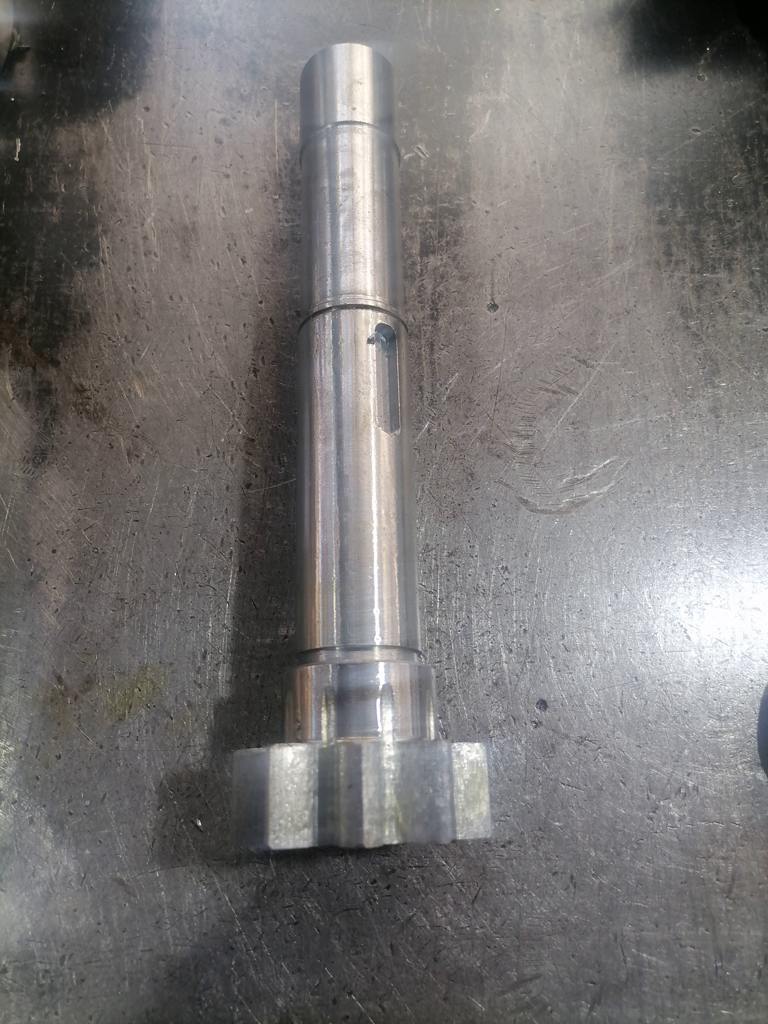
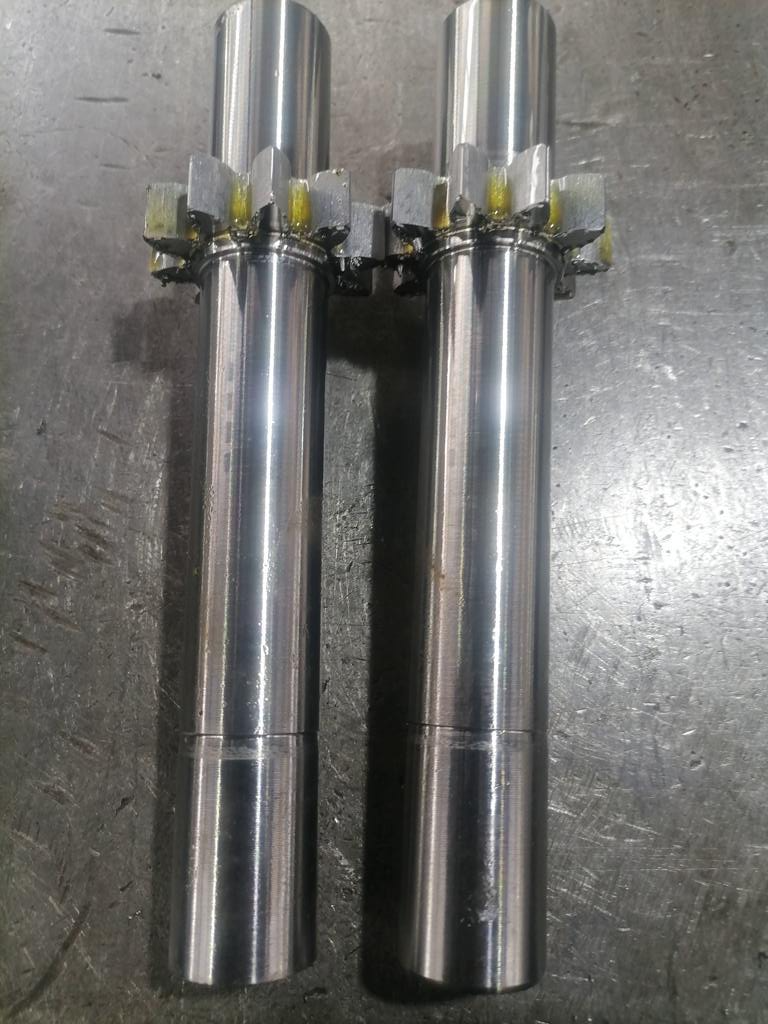
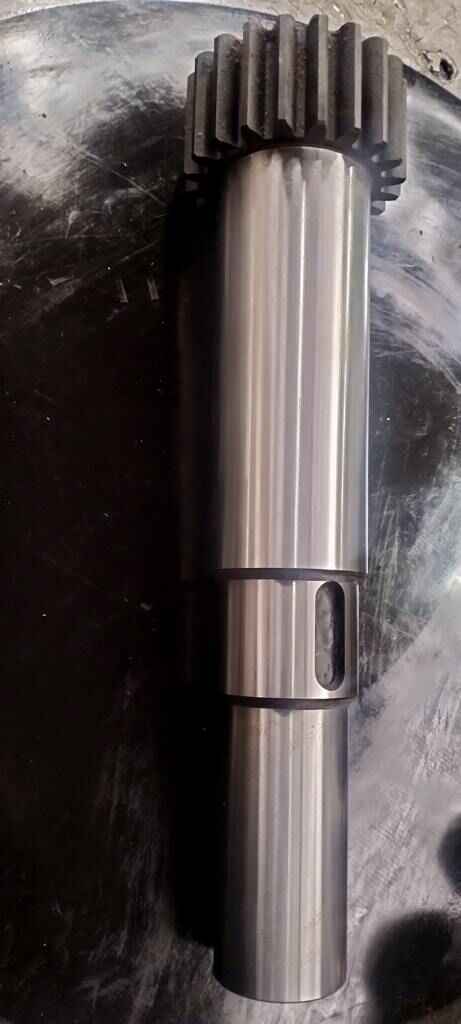
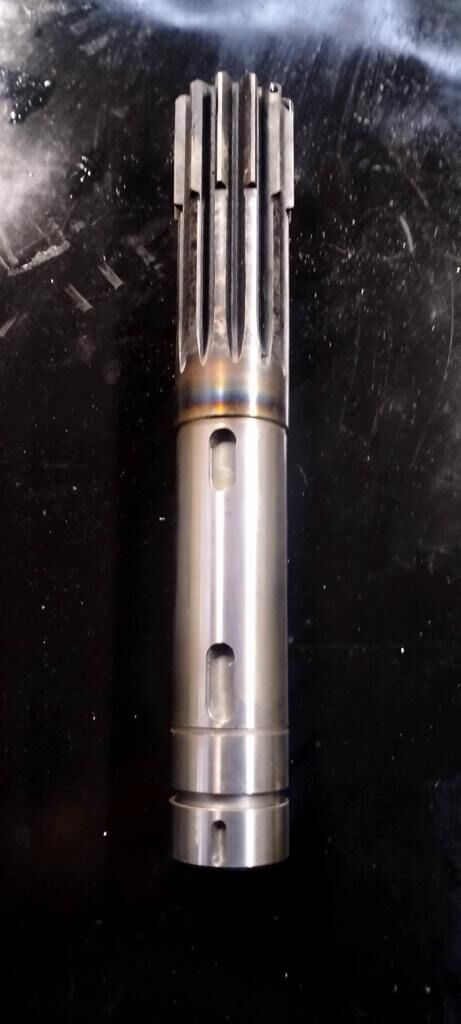
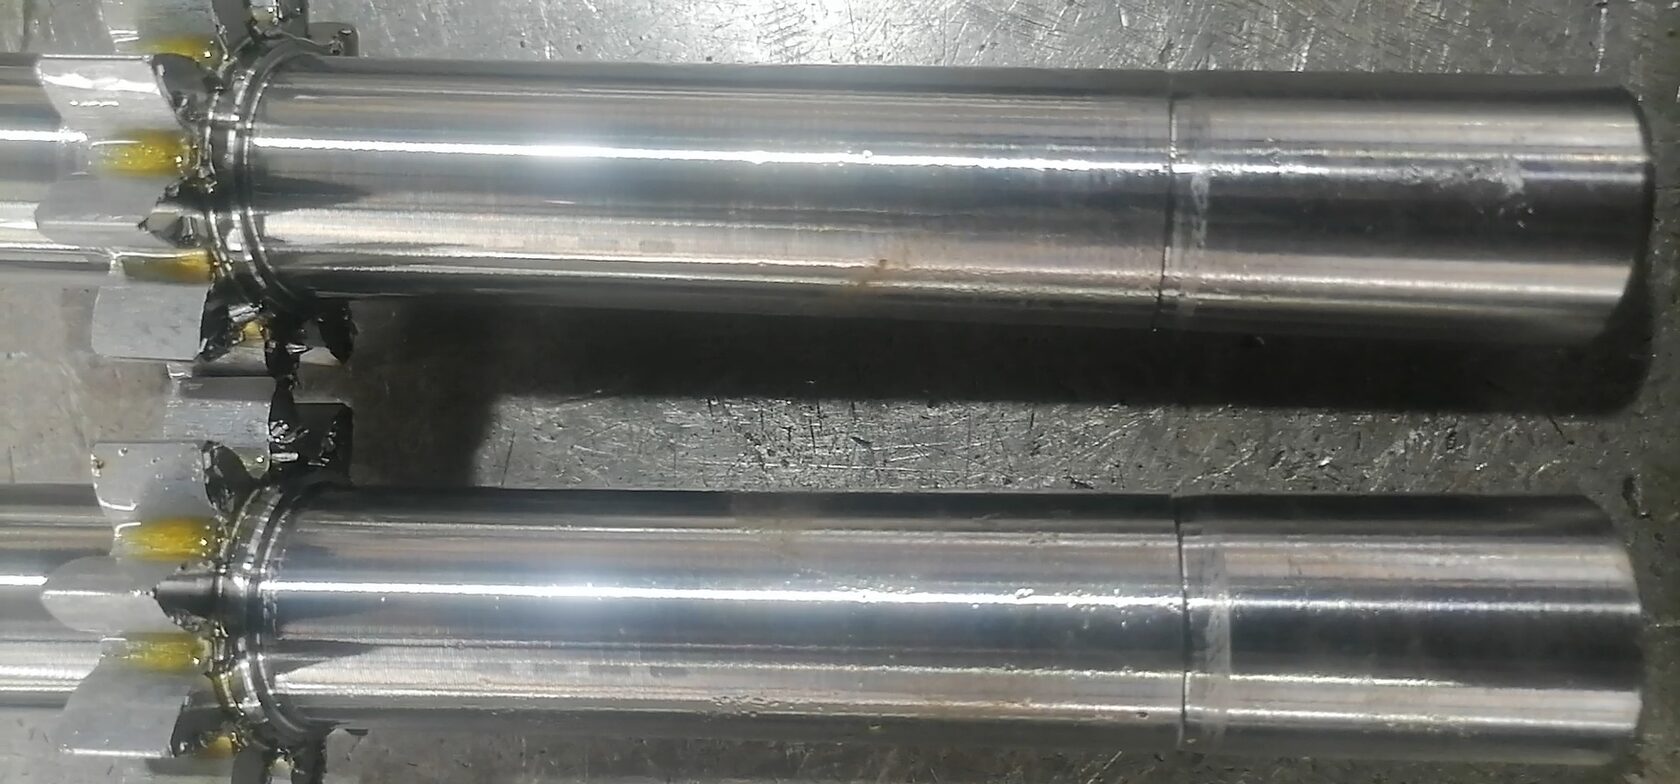
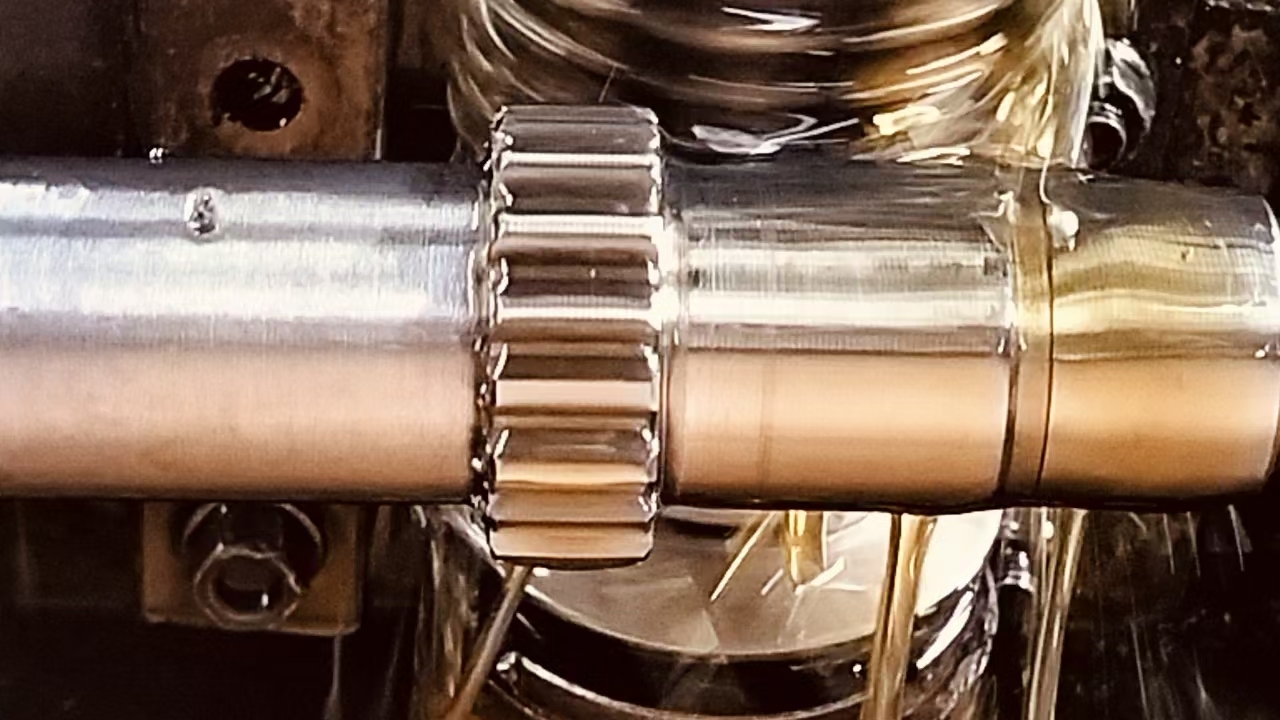
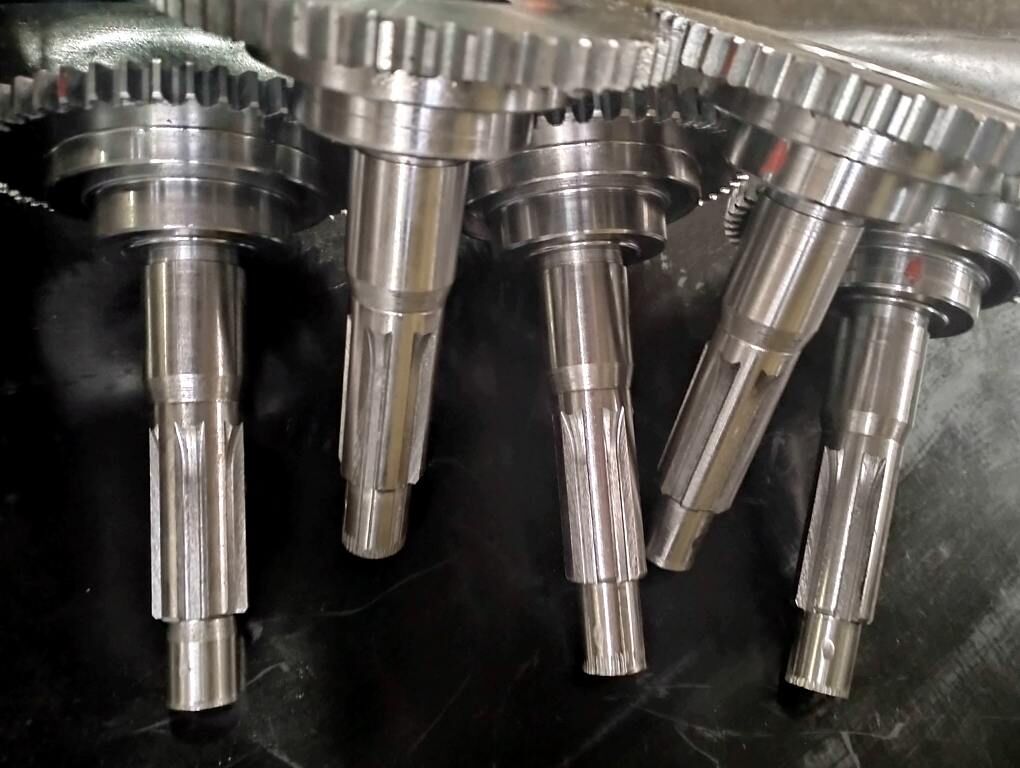
Производство вал-шестерен на зубофрезерных и шлицефрезерных станках по чертежам или образцам.
Основные параметры изготовления вал шестерен:
- Максимальный линейный размер до 2000 мм.;
- Минимальное количество зубьев от 6;
- Максимальный модуль - 10 мм
- Профиль зуба: прямой, косой;
- Термообработка: ТВЧ или общая закалка;
- Наружная шлифовка вала;
- Возможность изготовления из давальческого сырья;
- Возможность производства вал-шестерен по эскизам и образцам
Вал-шестерня является неотъемлемым элементом для передачи крутящего момента в современных механизмах. Данная деталь сочетает в себе функции зубчатого колеса и посадочного вала, работая в высоконагруженных кинематических цепях промышленного оборудования.
В станкостроении ручное продольное перемещение фартука токарно-винторезных станков (модели 1К62, 16К20, 1М65) осуществляется через вал-шестерню, зацепляющуюся с зубчатой рейкой. Подъем сверлильной головки на радиально-сверлильных станках (модели 2Н135, 2М55, 2А554) также реализован через этот узел. Посадкой для вал-шестерни в корпус редуктора или коробки подач служат подшипники качения либо бронзовые и чугунные втулки. Для устранения радиального биения и обеспечения соосности баз посадочные шейки вала в обязательном порядке подвергаются финишной круглой шлифовке «в сотку».
Основным сырьем для изготовления вал-шестерен служит сертифицированный круглый прокат сталей 45, 40Х, 18ХГТ и других конструкционных марок. С точки зрения производственных затрат процесс изготовления является материалоемким: припуск заготовки рассчитывается по наибольшему диаметру зубчатого венца, а лишний металл на «теле» самого вала превращается в стружку при заготовительной обдирке на токарно-винторезных станках.
Важнейшим фактором надежности узла является строгое соблюдение технологических баз. После токарных, фрезерных и зуборезных операций детали подвергаются термической обработке. При закалке ТВЧ (токами высокой частоты) длинных, тонкотелых или пустотелых валов крайне важно фиксировать и охлаждать их строго перпендикулярно. В противном случае под действием термических напряжений и собственной силы тяжести металл поведет. Перед финишной обработкой на круглошлифовальных станках все вал-шестерни Gears Makers проходят обязательный контроль радиального и торцевого биения на обкаточных приспособлениях.
В станкостроении ручное продольное перемещение фартука токарно-винторезных станков (модели 1К62, 16К20, 1М65) осуществляется через вал-шестерню, зацепляющуюся с зубчатой рейкой. Подъем сверлильной головки на радиально-сверлильных станках (модели 2Н135, 2М55, 2А554) также реализован через этот узел. Посадкой для вал-шестерни в корпус редуктора или коробки подач служат подшипники качения либо бронзовые и чугунные втулки. Для устранения радиального биения и обеспечения соосности баз посадочные шейки вала в обязательном порядке подвергаются финишной круглой шлифовке «в сотку».
Основным сырьем для изготовления вал-шестерен служит сертифицированный круглый прокат сталей 45, 40Х, 18ХГТ и других конструкционных марок. С точки зрения производственных затрат процесс изготовления является материалоемким: припуск заготовки рассчитывается по наибольшему диаметру зубчатого венца, а лишний металл на «теле» самого вала превращается в стружку при заготовительной обдирке на токарно-винторезных станках.
Важнейшим фактором надежности узла является строгое соблюдение технологических баз. После токарных, фрезерных и зуборезных операций детали подвергаются термической обработке. При закалке ТВЧ (токами высокой частоты) длинных, тонкотелых или пустотелых валов крайне важно фиксировать и охлаждать их строго перпендикулярно. В противном случае под действием термических напряжений и собственной силы тяжести металл поведет. Перед финишной обработкой на круглошлифовальных станках все вал-шестерни Gears Makers проходят обязательный контроль радиального и торцевого биения на обкаточных приспособлениях.
Технология изготовления вал-шестерен
Изготовление вал шестерен с небольшим модулем зуба (до 5 включительно) и малым количеством зубьев имеет свою жесткую технологическую специфику. На стандартных советских вертикально-зубофрезерных станках из-за конструктивных ограничений по минимальному межосевому расстоянию между шпинделем фрезы и осью стола технически невозможно подвести инструмент к тонкой заготовке вала — суппорт просто упрется в стойку.
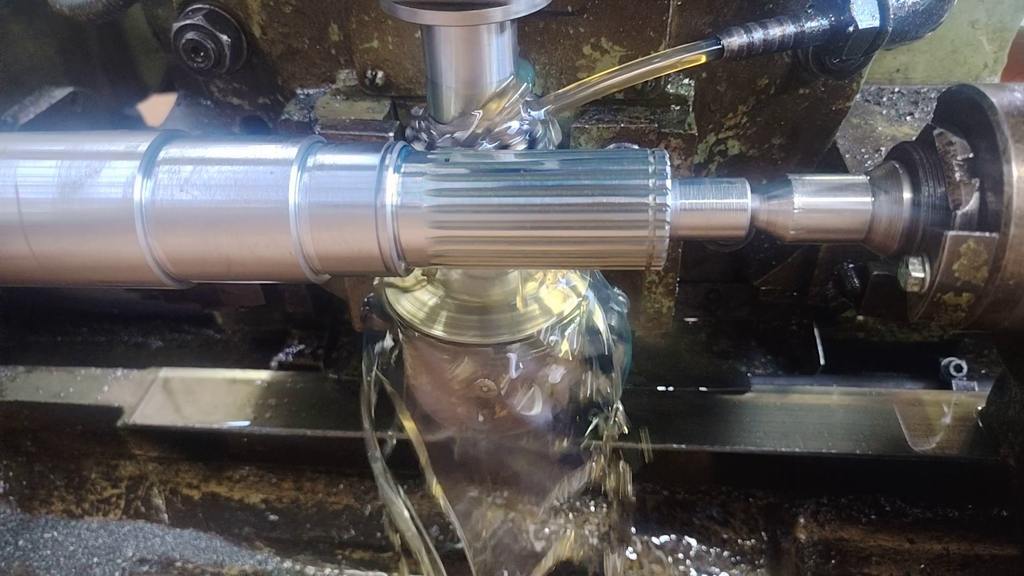
Подобные детали, имеющие небольшие зубчатые венцы на длинном «теле» вала, мы изготавливаем на специализированных горизонтальных шлицефрезерных станках. Эта группа оборудования конструктивно создана для таких задач. Нарезка зубьев здесь производится в горизонтальной плоскости с жесткой фиксацией заготовки в центрах, что полностью решает проблему паспортных лимитов межосевых расстояний, исключает прогиб заготовки и гарантирует идеальную соосность нарезаемой шестерни относительно посадочных мест.
Для производства вал шестерен с модулем зуба 5 и больше используем зубофрезерные станки, которые обрабатывают заготовку вертикальной плоскости методом обката с помощью червячных фрез. Для удержания и зацентровки вал шестерни используется механизм контрподдержки. В зависимости от расположения зубчатого венца вала шестерни применяется как встречный, так и попутный метод зубофрезерования. Особое значение при нарезании зубчатого профиля является устранение радиальных и торцевых биений заготовки и оправок прямо влияющих на качество нарезаемого венца вал шестерни.
Изготовление вал шестерен с небольшим модулем зуба (до 5 включительно) и малым количеством зубьев имеет свою жесткую технологическую специфику. На стандартных советских вертикально-зубофрезерных станках из-за конструктивных ограничений по минимальному межосевому расстоянию между шпинделем фрезы и осью стола технически невозможно подвести инструмент к тонкой заготовке вала — суппорт просто упрется в стойку.
Подобные детали, имеющие небольшие зубчатые венцы на длинном «теле» вала, мы изготавливаем на специализированных горизонтальных шлицефрезерных станках. Эта группа оборудования конструктивно создана для таких задач. Нарезка зубьев здесь производится в горизонтальной плоскости с жесткой фиксацией заготовки в центрах, что полностью решает проблему паспортных лимитов межосевых расстояний, исключает прогиб заготовки и гарантирует идеальную соосность нарезаемой шестерни относительно посадочных мест.
Для производства вал шестерен с модулем зуба 5 и больше используем зубофрезерные станки, которые обрабатывают заготовку вертикальной плоскости методом обката с помощью червячных фрез. Для удержания и зацентровки вал шестерни используется механизм контрподдержки. В зависимости от расположения зубчатого венца вала шестерни применяется как встречный, так и попутный метод зубофрезерования. Особое значение при нарезании зубчатого профиля является устранение радиальных и торцевых биений заготовки и оправок прямо влияющих на качество нарезаемого венца вал шестерни.
Наша галерея
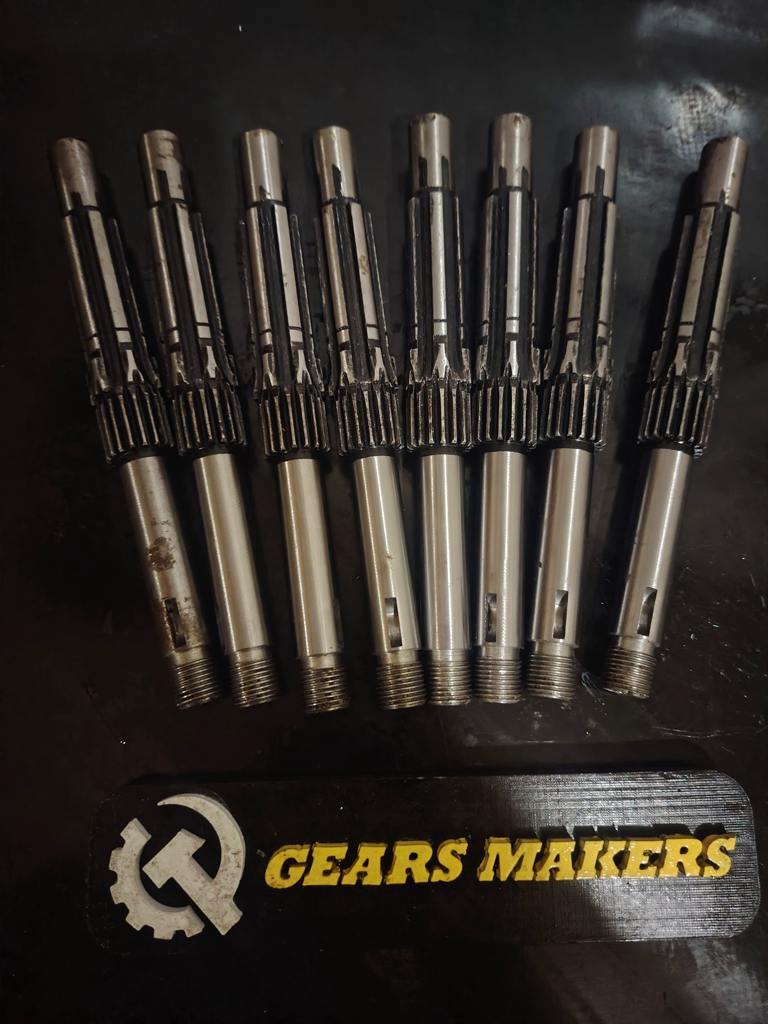
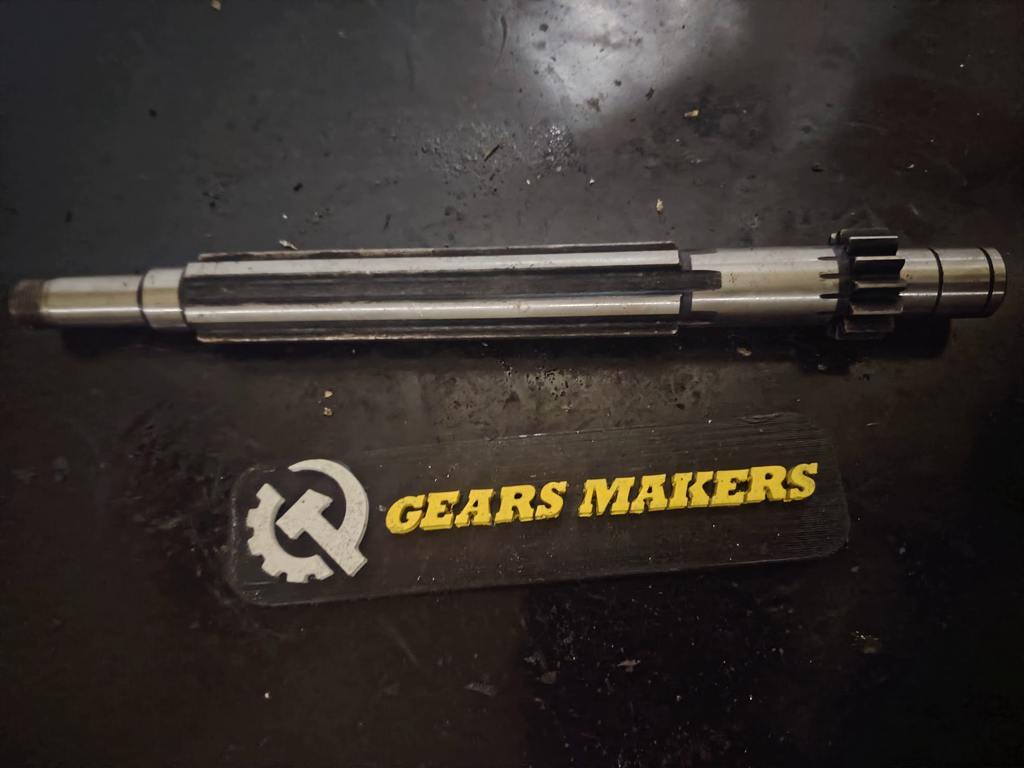
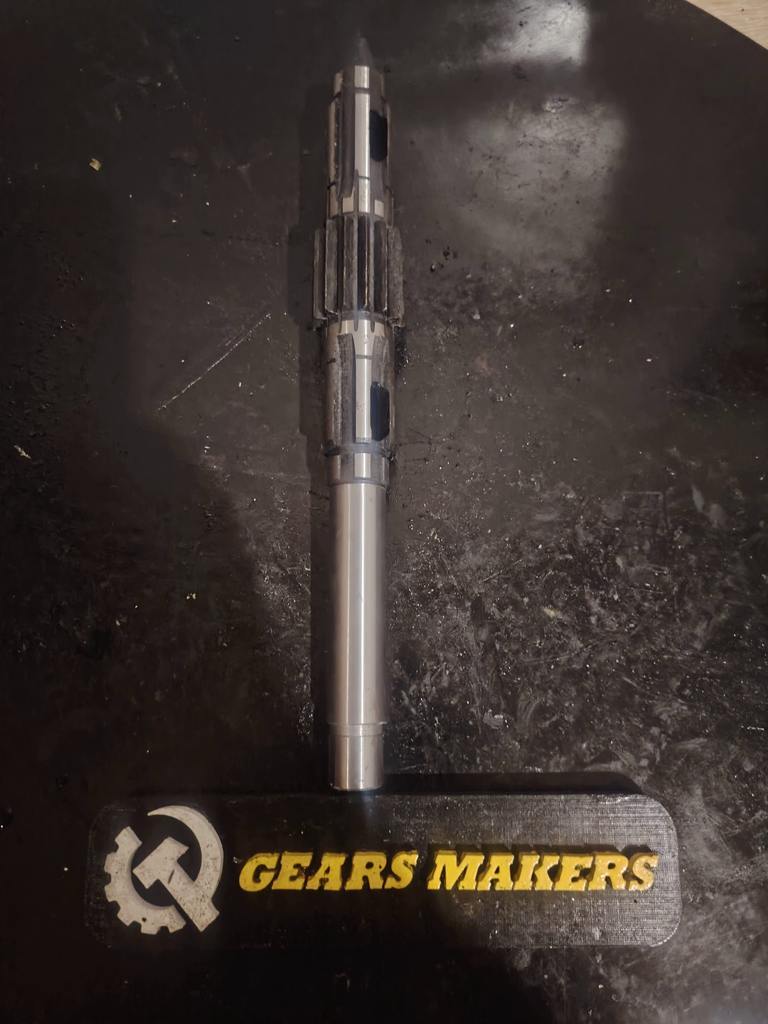
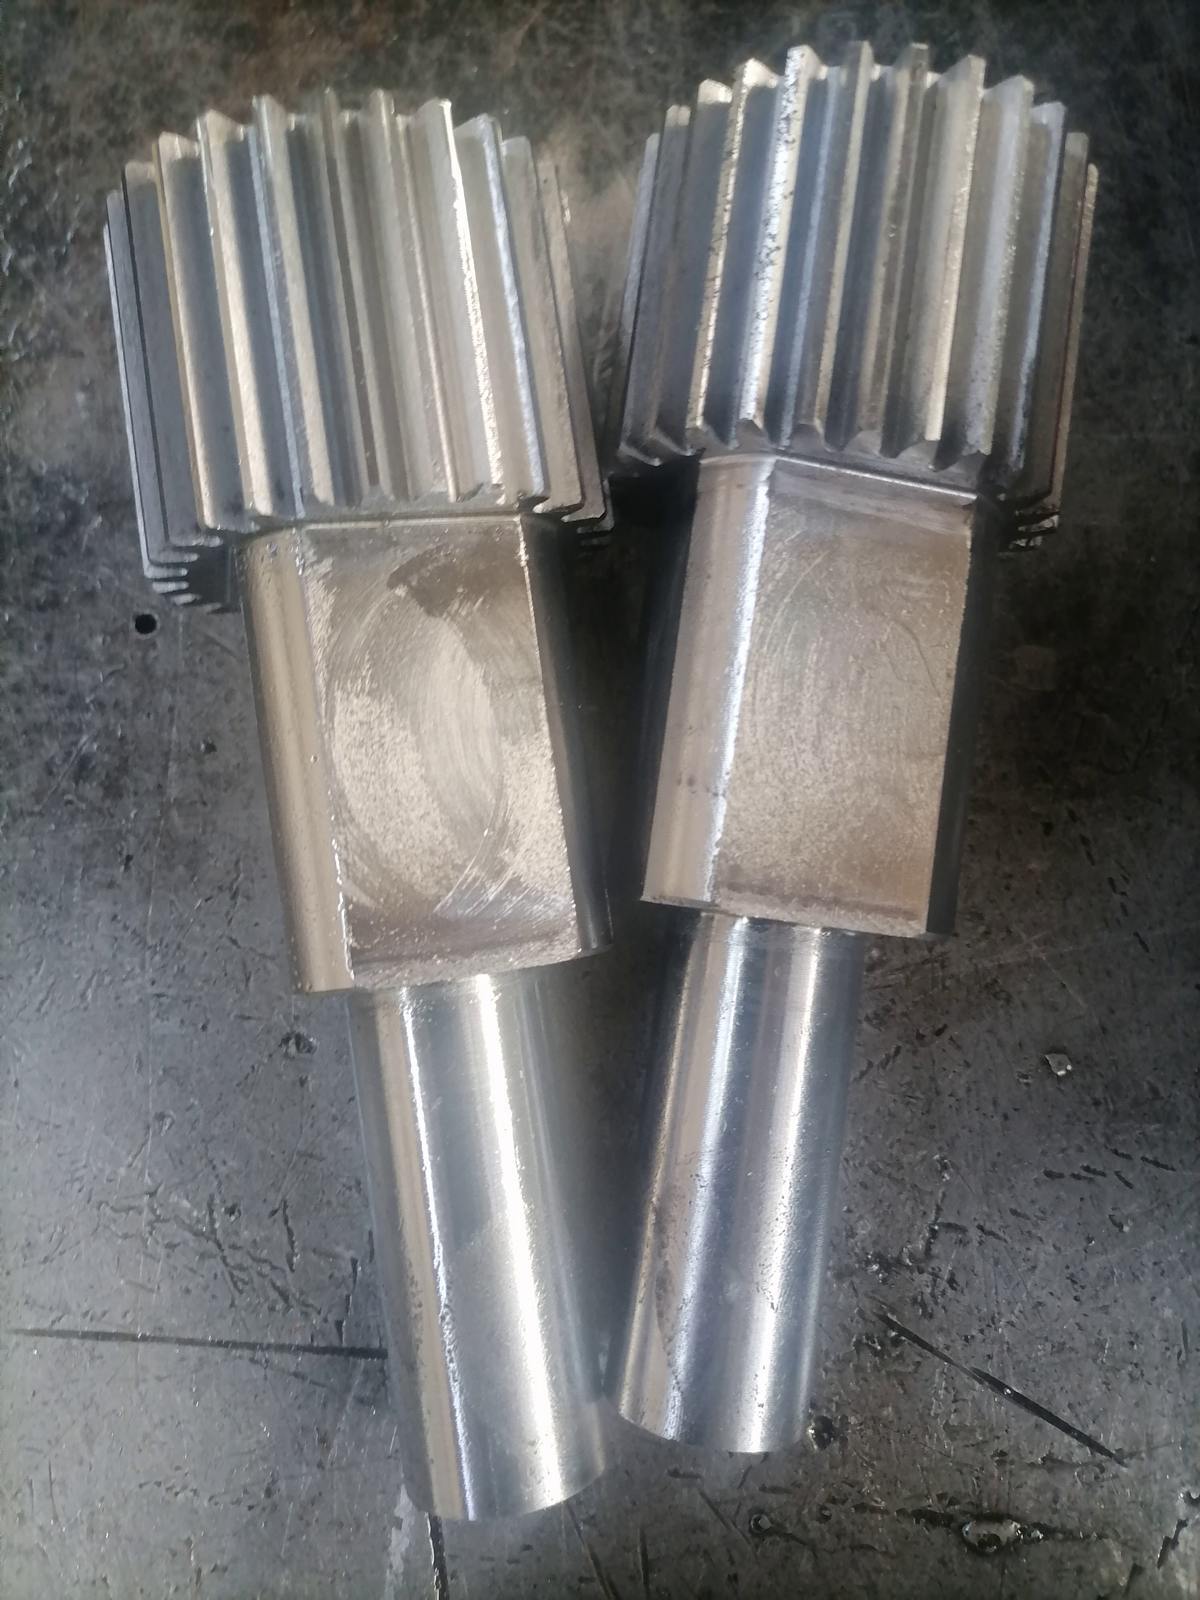
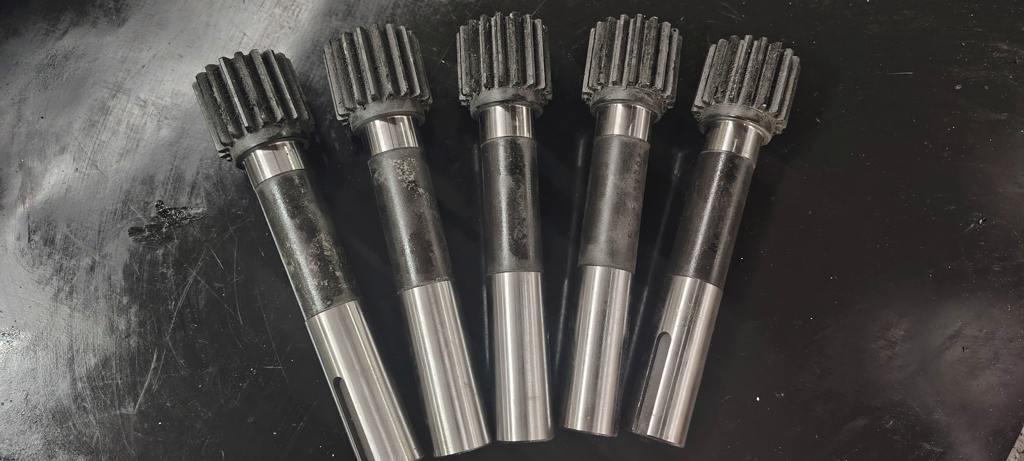
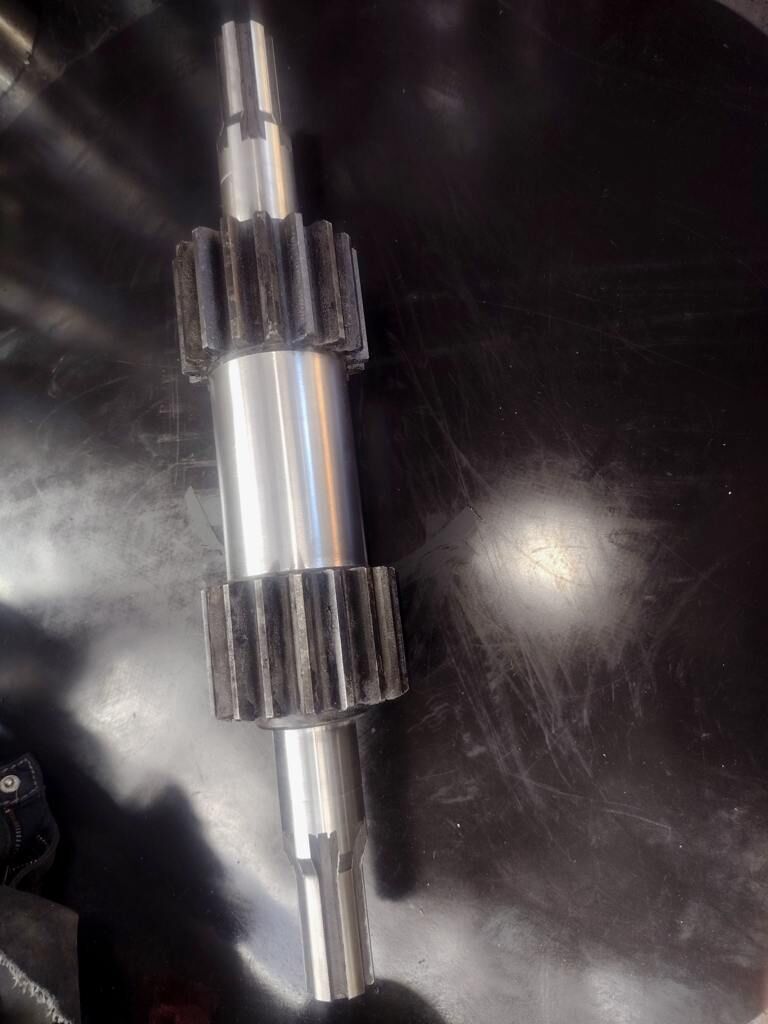
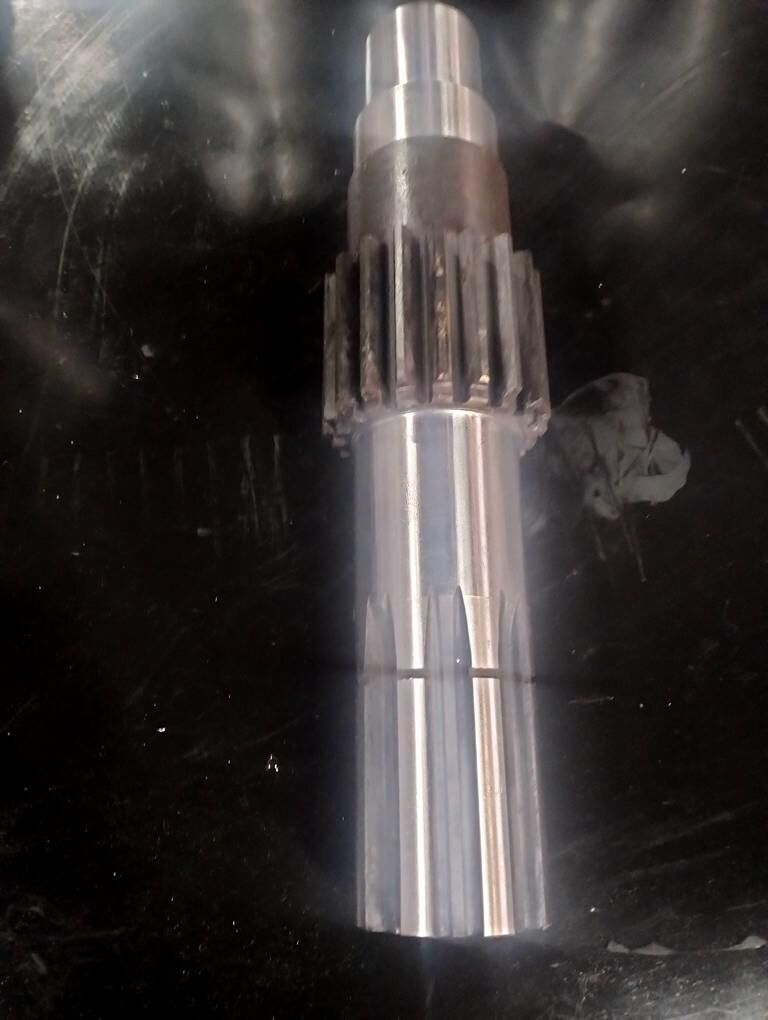
"Gears makers" предлагает профессиональные услуги по изготовлению вал-шестерен в соответствии с индивидуальными чертежами и образцами. Мы гарантируем высокое качество продукции, используя современные технологии и оборудование, что позволяет нам точно воспроизводить детали любой сложности. Наша команда квалифицированных специалистов обеспечит полный цикл производства — от разработки проекта до окончательной проверки готовой продукции. Мы готовы сотрудничать как с крупными предприятиями, так и с частными клиентами, предлагая конкурентоспособные цены и индивидуальный подход к каждому заказу.
Форма заявки
GM-zakaz@kvt64.ru
